/news/news-media/
Productos y soluciones
CONTÁCTENOS

+86-18068757376

blk@jsblk.com

Calle Tongjiang Norte No. 29, distrito de Xinbei, ciudad de Changzhou, provincia de Jiangsu, China
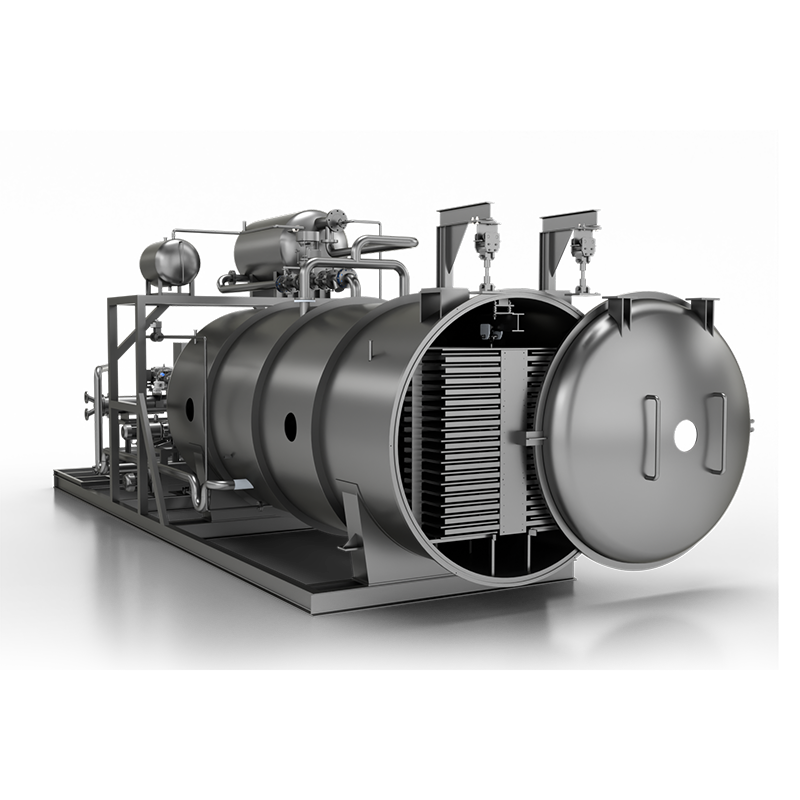
Liofilizadores Puede parecer intimidante desde fuera: una cámara de acero inoxidable, un laberinto de tuberías, una bomba zumbando en un rincón. Pero la lógica dentro de ellos es simple y, una vez que hace clic, todo el proceso deja de parecer un misterio. Aquí está la versión corta. Un liofilizador congela el producto en forma sólida, elimina el aire de la cámara y luego le da al agua congelada la energía suficiente para salir como vapor sin volver a convertirse en líquido. Ese último punto es el truco. En condiciones normales, el agua tiene que evaporarse o hervir para escapar del material. Bajo un vacío profundo, puede pasar directamente del hielo al vapor, un cambio de estado llamado sublimación. Hemos estado construyendo equipos de refrigeración y liofilización para clientes agrícolas y alimentarios durante años, por lo que lo que sigue es la versión en lenguaje sencillo de lo que sucede dentro de la cámara, en el orden en que sucede. El agua se comporta de manera diferente según la presión que la rodea. A la presión del nivel del mar, el hielo se derrite a 0 °C y el agua hierve a 100 °C. Si se baja la presión lo suficiente, por debajo de aproximadamente 6,11 milibares, el agua líquida ya no podrá existir en forma estable. El hielo deja de derretirse y comienza a sublimarse. Ese único hecho es la base de cada liofilizador. Mantenga el producto congelado, mantenga la presión de la cámara por debajo de ese umbral y el agua del interior se podrá eliminar en forma de vapor mientras el producto permanece sólido y frío. El hielo abandona el material de afuera hacia adentro, de la misma manera que la niebla se levanta de un campo, y lo que queda es un esqueleto seco y poroso que mantiene la forma que tenía cuando estaba fresco. Como no interviene ninguna fase líquida, las paredes celulares no colapsan como lo hacen en el secado con aire caliente. Los compuestos aromáticos permanecen en su lugar, el color se mantiene y el producto terminado se rehidrata en segundos. Es por eso que el método se utiliza para café, frutas y verduras, hierbas, cultivos lácteos y probióticos, y muestras de laboratorio que de otro modo el calor destruiría. Un liofilizador es en realidad un puñado de sistemas que cooperan bajo un circuito de control. Quite cualquiera de ellos y el proceso dejará de funcionar. El sistema de control es la parte que la gente subestima. La liofilización es una carrera entre el calor que entra y el vapor que sale. Si aplica demasiado calor, el hielo se derretirá; alimente muy poco y el ciclo se prolongará durante un día más. Un buen controlador vigila conjuntamente la temperatura de los estantes, la temperatura del producto y la presión de la cámara y ajusta los estantes en consecuencia. Cualquiera que sea el tamaño de la máquina, la receta sigue el mismo arco. Un ciclo completo puede tardar desde unas pocas horas hasta un par de días, según la carga y el material. Dos números dominan cada ciclo: la presión de la cámara y la temperatura del producto. Su relación es un comportamiento de fase de libro de texto, pero en la fábrica se muestra como unas pocas reglas prácticas: Cada material tiene su propia curva. El café, las fresas, los probióticos y una muestra biológica se secan a diferentes velocidades y toleran diferentes límites, razón por la cual una receta de liofilización se desarrolla producto por producto en lugar de copiarse de un manual. La física no cambia con el tamaño, pero casi todo lo demás sí. Un lote piloto y un lote de producción completa pasan por las mismas tres etapas, pero el área del estante, la superficie del condensador, la velocidad de bombeo y el método de carga se escalan de maneras muy diferentes. La capacidad del condensador suele ser el primer cuello de botella al que se enfrenta la gente cuando intenta llevar a producción una receta piloto funcional. La mayoría de los proyectos siguen un camino familiar: una máquina de tamaño mediano para pruebas piloto y lotes comerciales limitados, y luego un sistema industrial una vez que los números tengan sentido. Cuando llega el salto a la producción a gran escala, la planificación importa más que el equipo por sí solo: el tamaño del lote, la carga de las bandejas, la duración del ciclo y la capacidad de los servicios públicos tienen que estar alineados. Mantenemos una discusión más extensa sobre esa transición en nuestra guía para equipos de liofilización a gran escala , incluido lo que cambia una vez que el rendimiento se mide en toneladas en lugar de kilogramos. La liofilización gana su costo de algunas maneras específicas. Conserva el sabor, el color y la estructura mucho mejor que el secado con calor, se rehidrata rápidamente y produce un producto que se mantiene estable a temperatura ambiente, lo que mantiene bajos el peso de envío y los costos de la cadena de frío. También tiene límites sobre los que vale la pena ser honesto. El vacío y la refrigeración funcionando juntos durante horas o días consumen energía real, el equipo cuesta más que un secador de aire caliente y muchos sistemas todavía funcionan en lotes. Si un producto termina en forma líquida de todos modos, como un jugo concentrado o una salsa, una evaporación más simple puede funcionar por mucho menos dinero. El café instantáneo es la aplicación donde la liofilización industrial ha alcanzado su mayor nivel de refinamiento: grandes volúmenes, carga continua y una ventana muy estrecha para la retención del aroma. Se trata de un problema de ingeniería diferente al de secar una bandeja de fruta, por lo que existen líneas de producción dedicadas a ello. Si está comparando liofilizadores, una breve lista de detalles le indicará más que una larga hoja de especificaciones: Nuestras raíces en la refrigeración se remontan al año 2003, y hoy construimos sistemas de liofilización de tamaño mediano y grande desde nuestra base en Changzhou, Jiangsu. Si no está seguro de en qué etapa tendrá problemas su producto, envíanos los detalles y podemos sugerir un punto de partida. Entonces, cuando alguien pregunta cómo funciona un liofilizador, la respuesta honesta es que hace muy poco: congela, genera vacío y agrega calor lentamente. La habilidad consiste en mantener estables esas tres condiciones durante el tiempo suficiente, a la presión adecuada y a la temperatura adecuada del producto, para que el hielo salga en forma de vapor y todo lo demás permanezca exactamente donde estaba. Si logra ese equilibrio, obtendrá un producto que aún sabe, se ve y se rehidrata como el día en que lo recogió. Qué le hace la liofilización al agua
Dentro de la máquina: los sistemas que la hacen funcionar
Sistema que hace Por qué es importante Cámara de vacío Mantiene el producto a baja presión dentro de un recinto sellado. La sublimación sólo ocurre debajo del punto triple del agua. Estantes y placas calefactoras Primero congele el producto y luego caliéntelo en pasos controlados. Ellos deciden cuánta energía recibe realmente el hielo. Unidad de refrigeración y condensador. Enfría una superficie separada entre -50 y -80 °C aproximadamente Atrapa el vapor de agua en forma de hielo para que nunca llegue a la bomba. bomba de vacío Elimina el aire y mantiene la presión de trabajo. Mantiene la diferencia de presión que extrae el vapor del producto. Sistema de control y sensores. Ejecuta la receta y registra la temperatura y la presión. Equilibra el calor con el flujo de vapor, que es donde los ciclos tienen éxito o fallan. El ciclo, paso a paso
Por qué la presión y la temperatura son más importantes que cualquier otra cosa
De carreras piloto a una línea de producción completa
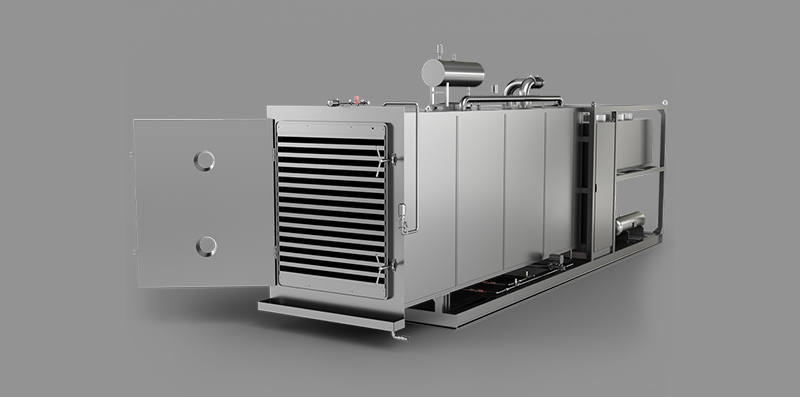
 Liofilizador de tamaño mediano BLK-FD-20 para producción piloto Un liofilizador industrial de 20 m² que une la investigación y el desarrollo con la producción comercial, con una capacidad de 200 kg y funciones de ahorro de energía. Ver producto →
Para qué es buena la liofilización y dónde no
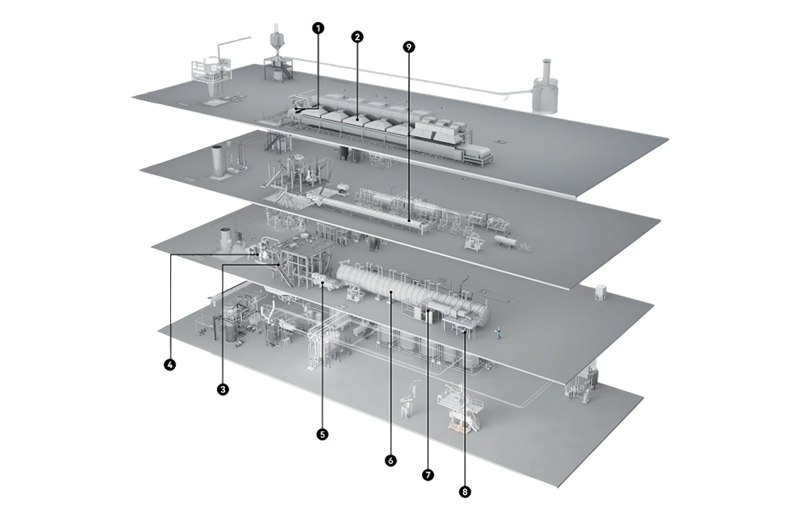 Línea de producción de liofilización de café instantáneo completamente automática Línea de alta capacidad para 4.000 toneladas/año, que utiliza liofilización continua y extracción en frío para preservar el aroma y reducir el consumo energético. Ver producto →
Qué buscar al evaluar una máquina
Si alguna vez abrió una bolsa de fresas liofilizadas y las encontró crujientes, de colores brillantes y llenas de sabor, ya habrá visto la razón principal por la que la gente congela los alimentos secos. El proceso elimina el agua a baja temperatura, por lo que el alimento conserva gran parte de su estructura, aroma y valor nutricional originales. En Bolaike, hemos pasado años construyendo equipos de liofilización al vacío para procesadores de alimentos y productores de café, y la pregunta "¿por qué liofilizar alimentos?" generalmente se reduce a un objetivo práctico: preservar la calidad y al mismo tiempo hacer que un producto sea más fácil de almacenar, enviar y vender. liofilización La liofilización, también llamada liofilización, funciona congelando primero el producto y luego reduciendo la presión a su alrededor. En ese ambiente de baja presión, el hielo se convierte directamente en vapor sin pasar por una etapa líquida. Esto se llama sublimación. Debido a que el agua sale en forma de vapor en lugar de evaporarse, las paredes celulares y la estructura porosa de los alimentos se dañan menos que en el secado convencional con aire caliente. El proceso suele pasar por tres etapas: Esa estructura importa. Un gránulo de café o arándano liofilizado puede volver a absorber agua rápidamente, volviendo más cerca de su textura original que un producto secado al calor que puede volverse duro, arrugado o de color opaco. El atractivo no es sólo el almacenamiento prolongado. La liofilización protege las cualidades que los clientes notan primero: color, aroma, sabor y forma. Para los productores de alimentos, esas cualidades a menudo justifican los mayores costos de equipo y energía. Para una empresa alimentaria, estos beneficios se traducen en menos desperdicio, una distribución más amplia y un producto premium. Un trozo de fruta liofilizada puede viajar sin refrigeración y seguir pareciendo fruta cuando llega al cliente. Algunos alimentos responden a la liofilización de forma más espectacular que otros. Las frutas son un ejemplo clásico: fresas, mangos, plátanos, manzanas y bayas mantienen su color y quedan crujientes sin azúcar añadido. Las verduras funcionan bien en sopas, fideos instantáneos y mezclas de condimentos. El café es otra buena opción, especialmente para el café instantáneo, donde la liofilización protege el aroma y produce una disolución limpia. La carne, el marisco, los lácteos y las comidas completas también se pueden liofilizar, pero el resultado depende del contenido de grasa, el tamaño del corte, el tratamiento previo y el envasado. Los alimentos ricos en grasas pueden necesitar cuidados especiales porque el oxígeno puede afectar lentamente el sabor. En general, la liofilización es más atractiva cuando la materia prima tiene un alto valor, cuando la refrigeración es difícil o cuando el producto final necesita rehidratarse rápidamente y tener un sabor cercano al fresco. La liofilización no es el método de secado más barato por kilogramo de agua eliminada. Requiere refrigeración, vacío, control cuidadoso del ciclo y un tiempo de procesamiento significativo. Un lote puede durar muchas horas o incluso días, según el producto y la carga. Es por eso que esta tecnología rara vez se elige para productos de bajo valor y gran volumen, donde el simple secado con aire caliente es suficiente. La economía cambia cuando miras el producto terminado. Si la liofilización evita el desperdicio, permite el envío sin refrigeración, crea un refrigerio de primera calidad o convierte una materia prima inconsistente en un ingrediente estable, se puede recuperar el mayor costo inicial. La clave es hacer coincidir el equipo y el ciclo con el valor del producto, no utilizar la liofilización simplemente porque parezca avanzado. Una vez que sepa por qué la liofilización tiene sentido para su producto, la siguiente pregunta es la escala. Una unidad piloto y una línea industrial resuelven problemas muy diferentes. Cuando un producto parece prometedor, el equipo piloto le ayuda a confirmar los tiempos de ciclo, la carga de bandejas, las necesidades de embalaje y los rendimientos realistas. Los equipos de liofilización de tamaño mediano suelen ser el puente entre las primeras pruebas y un lote comercial. En volúmenes industriales, la decisión pasa al área de la bandeja, la capacidad del condensador, la automatización, el uso de energía y cómo encaja el equipo en su proceso existente. Para lotes grandes, equipos de liofilización a gran escala está diseñado en torno a un rendimiento estable y una calidad repetible. El café instantáneo es un caso especial porque la retención del aroma, la formación de partículas y el funcionamiento continuo son importantes, por lo que una línea de café dedicada suele ser la mejor opción. Una evaluación práctica suele seguir un camino sencillo: Aquí es donde ayuda la experiencia con equipos de producción reales. Si está evaluando un nuevo producto liofilizado, hablar con nuestro equipo sobre su material, producción objetivo y objetivos de procesamiento. Una prueba breve puede responder más que una hoja de cálculo larga. La gente congela los alimentos secos porque preserva la calidad de una manera que pocos otros métodos pueden igualar. El agua se elimina suavemente, se protege la estructura y el producto final se vuelve liviano, estable y listo para rehidratar. No es la respuesta correcta para todos los ingredientes, pero para frutas de alto valor, café instantáneo, comidas preparadas e ingredientes especiales, puede convertir una materia prima perecedera en un producto con mucho más alcance. El paso más importante es hacer coincidir el proceso y el equipo con los alimentos que desea conservar. Lo que realmente le hace la liofilización a los alimentos
Método Como se elimina el agua Vida útil típica Textura después de la rehidratación Mejor ajuste liofilización Sublimación de hielo al vacío. Muy largo, a menudo años. Casi original, nítido o poroso Frutas de alto valor, café, platos preparados, ingredientes. Secado con aire caliente Evaporación usando calor. Meses a algunos años Más arrugado y denso Bocadillos secos simples e ingredientes a granel. Congelación El agua permanece como hielo. Meses bajo almacenamiento adecuado Suave después de descongelarse, puede gotear Carnes, mariscos, comidas preparadas. enlatado Procesamiento térmico y sellado. Uno a varios años Textura cocida, no crujiente Salsas, sopas, verduras bajas en ácido. Los beneficios que hacen que valga la pena la liofilización
Donde brillan los alimentos liofilizados
Por qué la liofilización cuesta más por adelantado
Elegir el equipo según su motivo para liofilizar
Producción piloto y de mediana escala.
Liofilizador de tamaño mediano BLK-FD-20 para producción piloto Una unidad de liofilización de 20 m² con precongelación y secado integrados, diseñada para unir las pruebas piloto y la producción de lotes industriales. Ver producto → Líneas de producción industrial y café.
Línea de producción de liofilización de café instantáneo totalmente automática BOLAIKE Una línea de liofilización continua dedicada para café instantáneo, que combina extracción a baja temperatura con producción de alto rendimiento y retención de aroma. Ver producto → Conceptos erróneos comunes sobre los alimentos liofilizados
Cómo decidir si la liofilización se adapta a su producto
Pensamientos finales
Si alguna vez abrió una bolsa de maíz dulce liofilizado y lo encontró ligero, crujiente y todavía sabía a maíz dulce, ya comprende por qué este proceso se ha vuelto tan popular. Las verduras liofilizadas ahora aparecen en todas partes: tazas de fideos instantáneos, comidas para mochileros, mezclas de refrigerios, alimentos para bebés, sopas y alimentos para mascotas. Son livianos para enviar, estables en el estante y vuelven a la vida rápidamente una vez que se les agrega agua. Nosotros construimos equipo de liofilización y hemos estado en el negocio de la refrigeración desde 2003, por lo que las notas a continuación provienen del piso de producción y no de un folleto de ventas. Analizaremos lo que realmente hace el proceso en una verdura, qué cultivos se adaptan mejor, cómo prepararlos y cómo pensar con sensatez sobre el tamaño de la máquina. La liofilización, también llamada liofilización, se realiza en tres etapas superpuestas. Primero se congela la verdura. Luego, la cámara se reduce al vacío. Finalmente, se aplica un calentamiento suave para que el hielo dentro de la comida se convierta directamente en vapor sin derretirse. Cuando termina el ciclo, entre el 95 y el 98 por ciento del agua original desaparece. Esa fase líquida que falta es el punto. Al secar o deshidratar al aire, el agua sale como líquido y la tensión superficial arrastra las paredes celulares hacia adentro a medida que avanza, razón por la cual las rodajas de zanahoria seca se curvan y la manzana seca se vuelve coriácea. En la liofilización, el hielo sale como gas desde el interior de la célula, por lo que la estructura permanece abierta, cada pieza mantiene su forma original y gran parte del color y el aroma permanecen encerrados. La mayoría de los problemas que vemos en una nueva línea de producción se remontan a la congelación, no al secado. Si el centro de una bandeja no está completamente congelado antes de aplicar el vacío, el ciclo será largo y desigual. Una congelación más rápida produce cristales de hielo más pequeños y una textura más fina y quebradiza; una congelación más lenta produce cristales más grandes y una mordida más gruesa. Las raíces densas como las de zanahoria, remolacha y calabaza generalmente se benefician de una congelación más lenta y uniforme, mientras que las verduras de hojas verdes y el maíz dulce prefieren una congelación rápida. Cada método se adapta a un trabajo diferente y la respuesta correcta depende de lo que venda y de la distancia que tenga que recorrer. La siguiente tabla es la versión breve que solemos esbozar con los clientes durante una primera conversación. Casi cualquier cosa con un contenido de agua razonable y una estructura firme funcionará, aunque algunos cultivos son claramente más fáciles que otros. Nuestros clientes del sector hortofrutícola suelen volver a la misma breve lista: Aquí es donde la mayoría de los proyectos van bien o se vuelven frustrantes. La respuesta honesta es que la máquina adecuada depende menos del total de kilogramos que desea por año y más del tamaño de su lote, su combinación de productos y si está ejecutando lotes piloto o enviando un contenedor. Una máquina de tamaño mediano puede realizar un pedido comercial sin el capital y el espacio de una línea industrial completa. Esta es la zona donde se sientan la mayoría de nuestros clientes de frutas y hortalizas secas, haciendo rotar varios cultivos a través de la misma cámara. A escala industrial, el área de la bandeja, la capacidad del condensador y la logística de carga son tan importantes como la propia secadora. Si está planeando una planta más grande, nuestro guía técnica completa para equipos de liofilización a gran escala cubre el diseño y el tamaño con más detalle. Antes de empaquetar un lote, unas cuantas comprobaciones le indican si el ciclo se comportó correctamente. La humedad residual es lo primero: la mayoría de las verduras liofilizadas tienen como objetivo entre el 2 y el 5 por ciento, y la actividad del agua generalmente se mantiene por debajo del 0,3. A partir de ahí, observe la rotura, el color, el aroma y la rapidez con la que una muestra se rehidrata en agua tibia. El embalaje decide la vida útil tanto como la etapa de secado, por lo que merece el mismo cuidado: No. La cebolla, el ajo y muchos pimientos suelen ir directamente a la cámara. Las verduras de hojas verdes, los frijoles y el maíz se benefician de un escaldado breve porque sus enzimas son más activas. Nueve de cada diez veces se trata de un blanqueamiento incompleto, una congelación lenta que permitió que crecieran cristales de hielo o un ciclo que se calentó demasiado cerca del final. Los tres se pueden reparar una vez que pueda leer los datos del lote. Sí, y mucha gente lo hace. Son crujientes en lugar de duros, razón por la cual funcionan tan bien en mezclas de refrigerios, así como en sopas y tazas de fideos. Las verduras liofilizadas son un producto simple con una sorprendente cantidad de pequeñas decisiones detrás de ellas, y las decisiones que usted toma sobre congelar, escaldar y empaquetar son tan importantes como la máquina en el piso. Si está al comienzo de un proyecto, ya sea que esté probando un solo cultivo o planificando una línea de producción completa, estaremos encantados de hablar sobre el tamaño del lote, la combinación de productos y los tiempos de ciclo realistas antes de realizar el pedido. tu puedes póngase en contacto con nuestros ingenieros cuando esté listo y le diremos honestamente qué necesita su producto. Lo que realmente le hace la liofilización a una verdura
Por qué la etapa de congelación merece tu atención
¿Liofilizado, secado al aire o congelado?
factores liofilizado Secado al aire congelado Agua eliminada 95-98% 80-90% Ninguno Forma y estructura Mantiene la forma original Se encoge y se riza Mantiene la forma hasta que se descongela tiempo de rehidratación Segundos a unos minutos A menudo 20 minutos o más No aplicable Requisito de almacenamiento temperatura ambiente temperatura ambiente congelado chain Peso de envío Más bajo Bajo más alto Uso típico Comidas instantáneas, snacks, ingredientes. Sopas, mezclas de condimentos Servicio minorista y de alimentos. ¿Qué verduras se liofilizan bien?
Hábitos de preparación que dan sus frutos
Combinando el equipo con su volumen
Producción piloto y de tamaño medio.
Liofilizador de tamaño mediano BLK-FD-20 para lotes comerciales Liofilizador de tamaño mediano de 20 m² con carga de 200 kg y precongelación y secado integrados para el procesamiento de materiales comerciales. Ver producto → escala industrial
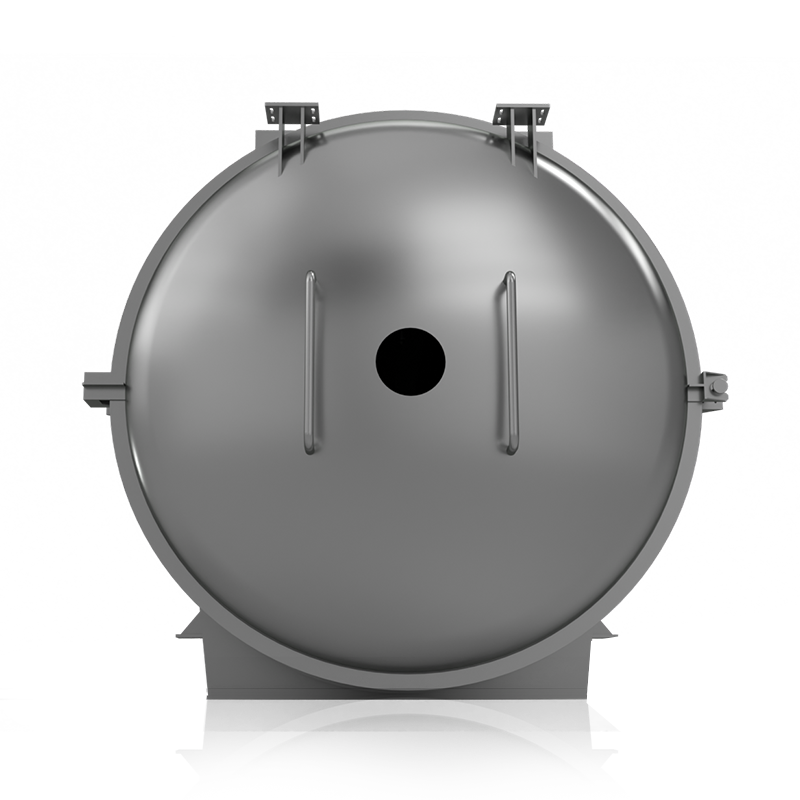 Liofilizador industrial a gran escala BLK-FD-100 Liofilizador industrial de 101,1 m² con capacidad de 1.000 kg para procesamiento de grandes volúmenes de productos alimentarios y agrícolas. Ver producto →
Controles de calidad y almacenamiento
Preguntas que escuchamos con más frecuencia
¿Tengo que blanquear todas las verduras?
¿Por qué mi lote se doró o tuvo un sabor plano?
¿Se pueden comer secas las verduras liofilizadas?
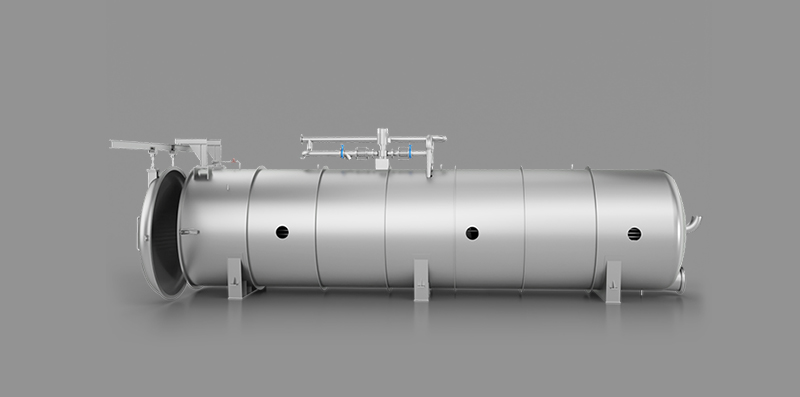
liofilización , también conocida como liofilización, es una tecnología de deshidratación a baja temperatura que elimina el agua de los alimentos, materiales biológicos y otros productos sensibles al calor mientras preserva su estructura y calidad. En esencia, un liofilizador funciona congelando el producto, colocándolo al vacío y convirtiendo el agua congelada directamente en vapor sin pasar por la fase líquida. El resultado es un material seco y estable en almacenamiento que conserva gran parte de su tamaño, color, nutrientes y sabor originales. Los métodos de secado convencionales, como el secado con aire caliente o el secado por aspersión, aplican calor para evaporar la humedad. Ese calor puede degradar las vitaminas, cambiar de color y encoger o endurecer el material. La liofilización adopta un enfoque diferente. En lugar de calentar el producto, se basa en un fenómeno físico llamado sublimación, en el que un sólido se transforma directamente en gas. Debido a que el producto permanece frío durante la mayor parte del proceso, la estructura celular y la composición química permanecen prácticamente intactas. En la práctica, la liofilización es mucho más que simplemente congelar material y hacer vacío. Si la temperatura y la presión no se controlan cuidadosamente, el hielo puede retirarse parcialmente, el producto puede colapsar y el ciclo de secado puede prolongarse durante días. Cada fase del proceso debe gestionarse con precisión. Cada ciclo de liofilización, independientemente del tamaño del equipo, sigue las mismas tres etapas: congelación, secado primario y secado secundario. Comprender estas etapas ayuda a los operadores a establecer los parámetros correctos y diagnosticar problemas cuando un lote no cumple con las expectativas. El producto se coloca en estantes con temperatura controlada dentro de la cámara de secado y se enfría muy por debajo de su punto de congelación. La mayoría de los alimentos y materiales biológicos se congelan a temperaturas entre -30°C y -50°C, dependiendo de su composición. El paso de congelación merece especial atención porque el tamaño y la ubicación de los cristales de hielo influyen directamente en la facilidad con la que el agua puede escapar más. La congelación rápida generalmente crea cristales de hielo más pequeños, que protegen la estructura celular y la textura del producto final. La congelación lenta produce cristales más grandes que pueden perforar las paredes celulares. Para materiales como bayas enteras o extracto de café premium, la textura y la apariencia son importantes, por lo que la velocidad de congelación es un parámetro crítico del proceso. Una vez que el producto está completamente congelado, el liofilizador comienza a generar un vacío dentro de la cámara, generalmente de 0,1 a 0,5 mbar. A esta baja presión, el hielo comienza a sublimar: pasa directamente de sólido a vapor de agua sin retirarse. Los estantes se calientan suavemente para suministrar la energía necesaria para que continúe la sublimación. El vapor de agua liberado por el producto viaja hacia el condensador, también conocido como trampa de frío. El condensador se mantiene a una temperatura aún más baja, a menudo por debajo de -50°C, por lo que el vapor se vuelve a congelar en forma de hielo en sus serpentinas. Esto protege la bomba de vacío de la humedad y evita que la cámara se sature. El secado primario generalmente elimina alrededor del 95 por ciento del contenido total de agua y suele ser la etapa más larga del ciclo, que dura desde unas pocas horas hasta varios días, según el espesor y la carga del producto. Una parte del agua permanece unida a la estructura molecular del producto después del secado primario. El secado secundario elimina la humedad esta unida elevando gradualmente la temperatura del estante, a menudo a 30°C o 40°C, mientras el vacío permanece activo. Este paso de desorción reduce el contenido de humedad final a aproximadamente del 1 al 4 por ciento, que es lo suficientemente bajo como para detener el crecimiento microbiano y retardar la actividad enzimática. Un liofilizador reúne varios subsistemas, pero el principio de funcionamiento es siempre el mismo. Los componentes que más importantes incluyen: La configuración correcta depende del producto y de la escala de producción. Los sistemas industriales se centran en el rendimiento, la eficiencia energética y la coherencia entre lotes. Los fabricantes eligen liofilización porque ofrece beneficios que otros métodos de secado no pueden igualar: Por esta razón, la liofilización se usa ampliamente para frutas, verduras, café, comidas preparadas, ingredientes lácteos y productos farmacéuticos. Los liofilizadores vienen en muchos tamaños y seleccionar la báscula adecuada es una de las decisiones más importantes que tomará un productor. Los equipos de liofilización de tamaño mediano proporcionan un paso práctico antes de la fábrica a gran escala. Estas máquinas manejan lotes más grandes y al mismo tiempo mantienen el control del proceso necesario para una calidad constante, lo que las convierte en una opción común para pruebas piloto y producción comercial limitada. Los liofilizadores industriales están diseñados para un funcionamiento continuo y de alta capacidad. Cuentan con grandes cámaras, potentes sistemas de refrigeración y vacío y controles automatizados que permiten a un pequeño equipo gestionar cargas masivas de manera eficiente. La liofilización se ha ganado una sólida reputación en la industria del café. El café instantáneo premium se produce congelando el extracto de café preparado y secándolo al vacío, lo que produce un producto que se disuelve instantáneamente y conserva gran parte del aroma del café recién hecho. Para los productores que desean desarrollar esta capacidad, una línea de producción de liofilización de café instantánea totalmente automática manejada todo el proceso, desde el extracto líquido hasta los gránulos terminados. Las colaboraciones entre productores internacionales de café y fabricantes de equipos han aumentado notablemente en los últimos años; por ejemplo, altos ejecutivos de una empresa de café brasileña visitó Jiangsu Bolaike para inspeccionar equipos de liofilización para la producción de café a gran escala. Incluso con equipos de alta calidad, el resultado depende del cuidado con el que se establece el proceso. Los errores más comunes incluyen: Un ciclo de liofilización bien planificado tiene en cuenta todos estos factores, por lo que la cooperación con un fabricante de equipos experimentado puede marcar una diferencia significativa. La liofilización es una combinación notable de física e ingeniería, y su papel en el procesamiento de alimentos y productos farmacéuticos continúa expandiéndose. Al comprender cómo funciona un liofilizador mediante congelación, sublimación y desorción, podrá elegir el equipo adecuado, diseñar procesos eficaces y ofrecer productos liofilizados de alta calidad. Si está planeando una nueva línea o actualizando una instalación existente, contacta con nuestro equipo para analizar la solución que se adapta a su aplicación. ¿Qué hace que la liofilización sea diferente?
Las tres etapas de la liofilización
Etapa 1: Congelación
Etapa 2: Secado Primario (Sublimación)
Etapa 3: Secado Secundario (Adsorción)
etapa clave de mecanismo Temperatura típica del estante Propósito principal Congelación Solidificación del agua libre. -30°C a -50°C Reparar cristales de hielo y preservar la estructura. Secado primario Sublimación al vacío -20°C a 10°C Elimine el agua libre en forma de vapor. Secado secundario Desorción de agua unida. 20°C a 40°C Alcance una humedad residual baja Componentes clave de un liofilizador
¿Por qué elegir la liofilización?
Del piloto a la producción industrial
Aplicación especial: producción de café instantáneo
 Línea de producción de liofilización de café instantáneo completamente automática Esta línea integrada convierte el extracto de café líquido en gránulos terminados mediante congelación, granulación y secado al vacío. Agiliza todo el proceso, haciéndolo adecuado para la producción de café instantáneo premium a gran escala. Ver producto →
Errores comunes que se deben evitar
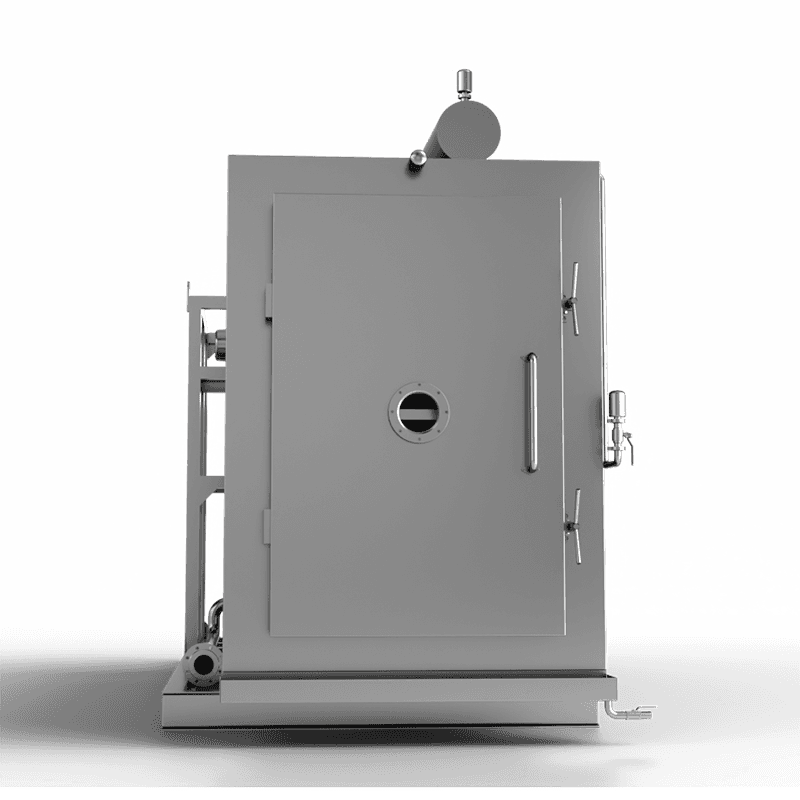
Tanto para las familias como para los preparadores y las empresas alimentarias, los alimentos liofilizados se han convertido en la piedra angular del almacenamiento a largo plazo. Los productos liofilizados preparados y envasados adecuadamente pueden conservar su sabor, textura y valor nutricional durante décadas. Como empresa que diseña y fabrica equipos de liofilización al vacío desde 2003, hemos aprendido qué marca la diferencia entre alimentos que duran unos años y alimentos que sustentan de manera confiable a un hogar o negocio durante una generación. El almacenamiento de alimentos a largo plazo no se trata sólo de tener suficientes calorías. Se trata de tener alimentos que la gente realmente quiera comer meses o años después. La liofilización se destaca porque elimina la humedad después de congelar los alimentos, convirtiendo el hielo directamente en vapor al vacío. Esto preserva la estructura celular y los nutrientes solubles en agua mucho mejor que el secado convencional. El resultado es un producto liviano, estable en almacenamiento sin refrigeración y rápido de rehidratar. En muchos casos, la fruta liofilizada conserva la misma forma, color e incluso crujiente que la fruta fresca, al tiempo que ofrece una vida útil medida en décadas en lugar de días. ¿Por qué? comida liofilizada dura tanto? La respuesta está en la actividad del agua. Los microorganismos como las bacterias, los mohos y las levaduras necesitan humedad para multiplicarse, y las enzimas que provocan el deterioro también dependen del agua. Al eliminar casi toda el agua libre, la liofilización reduce la actividad del agua a niveles en los que estas reacciones simplemente no pueden ocurrir. Pero la eliminación del agua es sólo la mitad de la historia. El entorno de secado también importa. Durante la liofilización, la temperatura y el vacío deben controlarse cuidadosamente. Si el producto se calienta demasiado rápido, la matriz congelada puede colapsar, atrapando la humedad y reduciendo la vida útil. Es por eso que los equipos de grado industrial, con programas de calentamiento precisos y estabilidad del vacío, producen alimentos que se almacenan de manera más predecible. No todos los alimentos son igualmente adecuados para un almacenamiento prolongado. Saber qué almacenar puede ahorrar dinero y evitar decepciones. Generalmente, los alimentos con bajo contenido de grasa y una integridad estructural moderada se liofilizan satisfactoriamente. Las grasas pueden oxidarse con el tiempo, por lo que recomendamos rotar los productos con alto contenido de grasa con más frecuencia. Para frutas y verduras, la liofilización es especialmente indulgente. Su alto contenido de humedad se elimina limpiamente y el bajo contenido de aceite ayuda a mantenerse estables. Las carnes y los lácteos requieren un manejo cuidadoso para eliminar suficiente agua antes de sellarlos, y es ahí donde un equipo de liofilización bien diseñado marca una diferencia mensurable. La liofilización es un proceso que premia la precisión. Según nuestra experiencia, las dos razones más comunes para una vida útil más corta son el secado incompleto y el secado desigual. Ambos se remontan al diseño del equipo. Un liofilizador con temperaturas desiguales en los estantes crea puntos calientes que secan algunas piezas más rápido que otras, dejando humedad oculta dentro de las piezas de secado más lento. Es por eso que enfatizamos la importancia de seleccionar equipos que puedan mantener una entrada de calor uniforme y un vacío estable. De hecho, nuestro equipo de liofilización Ha pasado pruebas independientes realizadas por un instituto externo, lo que confirma la consistencia que buscamos en cada máquina. Los programas de almacenamiento a largo plazo suelen comenzar con una receta en la cocina de alguien. Para convertir eso en un suministro confiable, se necesita un proceso reproducible. Aquí es donde la planificación de la capacidad por etapas resulta valiosa. Las unidades de tamaño mediano son ideales para lotes piloto y producción comercial limitada, mientras que los equipos de gran escala respaldan la producción industrial completa. Hemos ayudado a las empresas de alimentos a pasar de unos pocos kilogramos por ciclo a líneas de producción de varias toneladas sin sacrificar la calidad del producto. Un sistema de liofilización bien diseñado no sólo seca más rápido; se seca constantemente, que es exactamente lo que exige el almacenamiento a largo plazo. Al planificar una nueva instalación, vale la pena pensar en la ampliación desde el principio. Una unidad modular de tamaño mediano puede convertirse en el primer módulo de una línea más grande. La clave es elegir equipos con la misma filosofía de control en todas las escalas, de modo que la curva de liofilización que funciona en lotes piloto se traslade directamente a la planta de fábrica. No importa qué tan bueno sea el proceso de liofilización, las condiciones de almacenamiento determinarán la vida útil final. Estos son los principios básicos que compartimos con los clientes que planifican reservas a largo plazo: Seguir estos pasos protegerá la calidad de los alimentos incluso si el embalaje se ve confirmado inesperadamente. En Jiangsu Bolaike, hemos pasado más de veinte años ayudando a los productores e investigadores de alimentos a comprender la liofilización. Ya sea que esté preparando una despensa de emergencia personal o lanzando una marca comercial de alimentos liofilizados, los principios son los mismos: comprenda sus alimentos, elija su equipo con cuidado y proteja el producto terminado. Si deseas hablar sobre tu proyecto, nuestro equipo estará feliz de ayudar . Por qué los alimentos liofilizados merecen un lugar en sus planos de almacenamiento
La ciencia detrás de una vida útil de 25 años.
¿Qué alimentos se almacenan mejor en una despensa liofilizada de larga duración?
Categoría de alimentos Ejemplos vida útil esperada frutas Fresas, arándanos, manzanas. 25-30 años Verduras Maíz dulce, guisantes, zanahorias. 25-30 años carnes Pollo cocido, carne molida 15-25 años Lácteos y huevos Leche en polvo, huevos en polvo 10-20 años Comidas completas Guisos, platos de pasta. 15-25 años Cómo la calidad del equipo afecta el éxito del almacenamiento a largo plazo
Un camino desde los lotes piloto hasta la escala comercial.
 Liofilizador a escala piloto BLK-FD-20 para producción a pequeña escala Adecuada para muchos pilotos y tiradas comerciales pequeñas, esta secadora de tamaño mediano presenta un diseño integrado de precongelación y secado con una cámara rectangular para un uso eficiente del espacio. El sistema de recuperación de frío residual reduce el consumo de energía entre un 10% y un 15%, lo que permite obtener resultados reproducibles. Ver producto →
 Liofilizador industrial BLK-FD-100 para producción escalable Esta unidad de cámara cilíndrica de gran escala incluye controles inteligentes y recuperación de frío residual para un menor uso de energía. Sus placas de radiación de una sola pieza y su válvula de aislamiento opcional acortan los intervalos de lotes, mientras que el funcionamiento en paralelo permite que varias unidades entreguen la producción de tres, lo que ayuda a ampliar las instalaciones. Ver producto →
Consejos prácticos para proteger su inversión en liofilizado
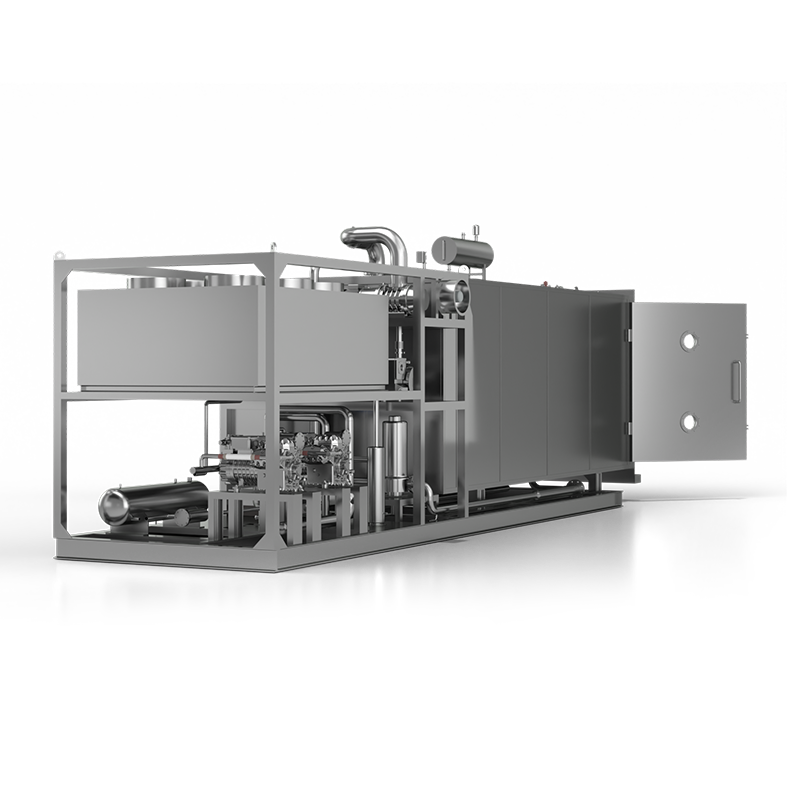
A lo largo de los años, hemos trabajado con docenas de procesadores de alimentos, institutos de investigación y fabricantes de café que comparten una pregunta común: “¿Qué máquina liofilizadora es la adecuada para mi aplicación?” La respuesta nunca es única, porque el liofilizador ideal depende del volumen que necesita, la naturaleza del material y el nivel de control del proceso que necesita. Habiendo estado en el negocio de equipos de liofilización desde 2003, hemos visto cómo una máquina bien combinada puede marcar la diferencia entre una ampliación sin problemas y una costosa prueba y error. En esta guía, analizamos las consideraciones clave, desde el tamaño del lote y la capacidad del condensador hasta la automatización y la facilidad de limpieza, para que pueda tomar una decisión informada. La liofilización (liofilización) funciona congelando el producto y luego reduciendo la presión circundante para que el agua congelada se sublime directamente de sólido a vapor. El vapor queda atrapado en un condensador frío, dejando una estructura porosa y seca que conserva el sabor, los nutrientes y la forma. Esta suave deshidratación es la razón por la que las frutas liofilizadas, el café instantáneo y los ingredientes farmacéuticos conservan una calidad tan alta. Para que una máquina de liofilización funcione de manera confiable, el sistema de refrigeración debe mantener una temperatura baja y constante, la bomba de vacío debe crear un vacío lo suficientemente profundo y los controles deben gestionar todo el ciclo sin errores del operador. Estos fundamentos son los mismos ya sea que esté ejecutando una unidad piloto pequeña o un lote de 200 kg. Sin embargo, la ingeniería necesaria para lograrlos escala de manera diferente. Por lo tanto, la elección de una máquina liofilizadora comienza aclarando sus objetivos de rendimiento y las propiedades físicas de su producto. Antes de profundizar en tamaños de máquinas específicos, estos son los criterios que recomendamos que todo comprador considere: Estos factores están interconectados. Por ejemplo, una superficie de estante grande sin la capacidad adecuada del condensador provocará ciclos lentos o un secado incompleto. Es por eso que siempre recomendamos a los posibles compradores que proporcionen una muestra de su material para que podamos realizar una prueba en nuestro propio equipo, algo que hemos hecho con cientos de clientes antes de que se comprometan con una compra. Si está desarrollando un nuevo producto, probando formulaciones o realizando investigaciones, una máquina liofilizadora compacta es el punto de partida lógico. Estas unidades están diseñadas para manejar lotes pequeños (normalmente de 1 a 5 kg de material por ciclo) y al mismo tiempo ofrecen un control preciso sobre la velocidad de congelación, el secado primario y el secado secundario. Son ideales para universidades, laboratorios de I+D y pequeñas plantas piloto. Un modelo experimental bien instrumentado le permite generar curvas de secado que pueden transferirse de manera confiable a equipos más grandes más adelante. Por ejemplo, nuestro Una vez que se prueba una receta, el siguiente paso suele ser una máquina de tamaño mediano que puede manejar decenas de kilogramos por lote. Estas unidades sirven como puentes intermedios entre el laboratorio y la producción a gran escala. También son excelentes para pequeños fabricantes que producen múltiples SKU y necesitan flexibilidad. Con áreas de estantes que varían de 1 a 10 m², las liofilizadoras de tamaño mediano pueden acomodar una variedad de bandejas y patrones de carga. Una opción popular entre los procesadores de frutas y verduras es nuestra Para operaciones que requieren una producción constante de cientos de kilogramos por día, las máquinas de liofilización a gran escala son los caballos de batalla. Estos sistemas cuentan con múltiples estantes, condensadores de alta capacidad y automatización avanzada para minimizar la mano de obra. Están diseñados para procesamiento continuo o por lotes y, a menudo, se integran con líneas de preparación y envasado posteriores. Industrias como la producción de café instantáneo, la fabricación de ingredientes liofilizados y la deshidratación de frutas a granel dependen de estas grandes plataformas. Nuestro café instantáneo liofilización Es una de las aplicaciones más exigentes porque el producto es muy sensible a la degradación del sabor y requiere un secado extremadamente uniforme. Para los productores de café, una máquina liofilizadora exclusiva (o una línea de producción completa) suele ser la mejor inversión. El sistema debe manejar extracto de café concentrado, mantener un perfil de congelación constante y producir gránulos que se disuelvan instantáneamente. Hemos desarrollado una línea de producción de liofilización de café instantáneo totalmente automática especializada que integra extracción, concentración, congelación, secado y envasado en un solo flujo continuo. Pero a los efectos de esta guía general, recuerde que si su producto tiene un alto contenido de grasa, una temperatura eutéctica baja o aromáticos volátiles, debe prestar especial atención a la capacidad de refrigeración de la máquina y a la estabilidad del vacío. Elegir una máquina liofilizadora es una inversión a largo plazo. Más allá del hardware, evalúe el historial del fabricante, el soporte posventa y la voluntad de compartir referencias. Busque un socio que pueda ayudarlo a optimizar su proceso, capacitar a sus operadores y proporcionar repuestos rápidamente. Hemos visto a muchas empresas tener éxito porque seleccionaron un proveedor que trató la relación como una colaboración en lugar de una transacción. Comprensión del proceso de liofilización y sus demandas
Factores clave a evaluar en una máquina liofilizadora
Haga coincidir la máquina con su báscula
Liofilizadores experimentales y de laboratorio
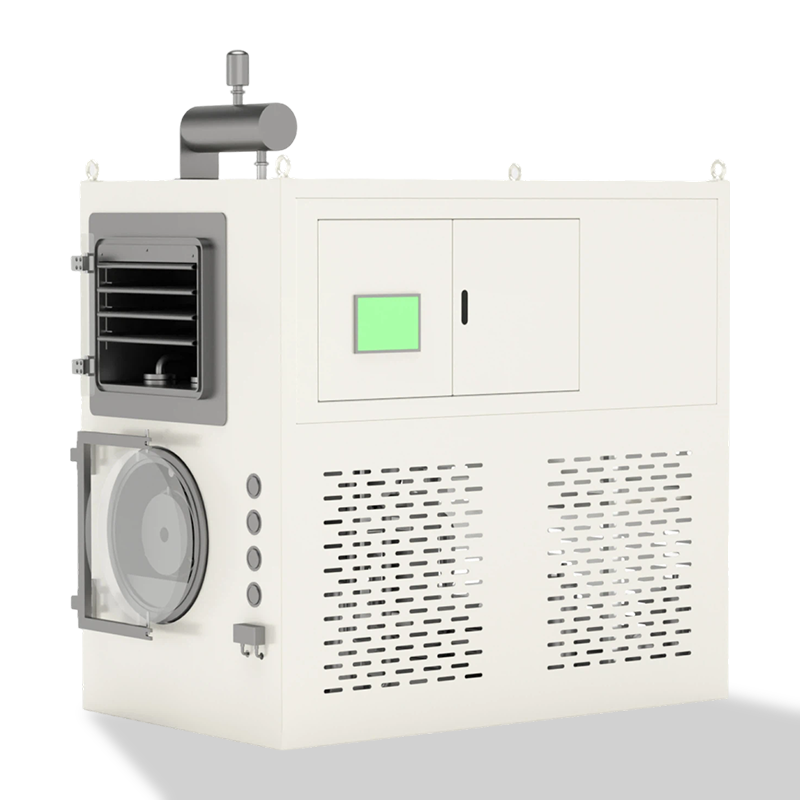 BLK-FD-0.1 El BLK-FD-0.1 es un instrumento de alto estándar diseñado específicamente para I+D de laboratorio y preparación de muestras a pequeña escala. Tiene un tamaño compacto (1100 × 900 ×... Ver producto → Es un mueble de sobremesa con una superficie de estantería de 0,1 m² y un condensador de -50°C, perfecto para los primeros estudios de viabilidad. Ha ayudado a muchos científicos de alimentos y nuevas empresas de biotecnología a validar sus procesos antes de ampliarlos.
Equipo de liofilización de tamaño mediano
 BLK-FD-30 Capacidad de carga estándar Ver producto → , que ofrece 3 m² de espacio en las estanterías y un condensador robusto capaz de capturar 30 kg de hielo por ciclo. Muchos clientes del mercado de snacks de frutas liofilizadas comenzaron con este modelo y posteriormente agregaron unidades adicionales a medida que crecía la demanda.
Liofilizadores industriales a gran escala
BLK-FD-100 Capacidad de carga estándar Ver producto → con 10 m² de superficie de estantería y un condensador de -55°C se ha instalado en varias instalaciones de procesamiento de frutas en Asia y Europa. Su sistema de control basado en PLC garantiza ciclos repetibles y puede almacenar decenas de recetas para diferentes productos. Cuando esté listo para pasar a volúmenes industriales, una máquina de esta clase le brindará la capacidad y confiabilidad necesarias para satisfacer la demanda del mercado. Consideraciones especiales para el café y los productos de alto valor
Tomar la decisión final
Si actualmente está evaluando opciones, le recomendamos que se comunique con nuestro equipo técnico con detalles sobre su producto y el rendimiento objetivo. Podemos recomendar la máquina liofilizadora más adecuada basándonos en datos reales y estaremos encantados de realizar una prueba gratuita de su material. Después de todo, la máquina adecuada no sólo debe satisfacer su capacidad; también debería ayudarle a lograr el producto final de la más alta calidad con el menor costo operativo.
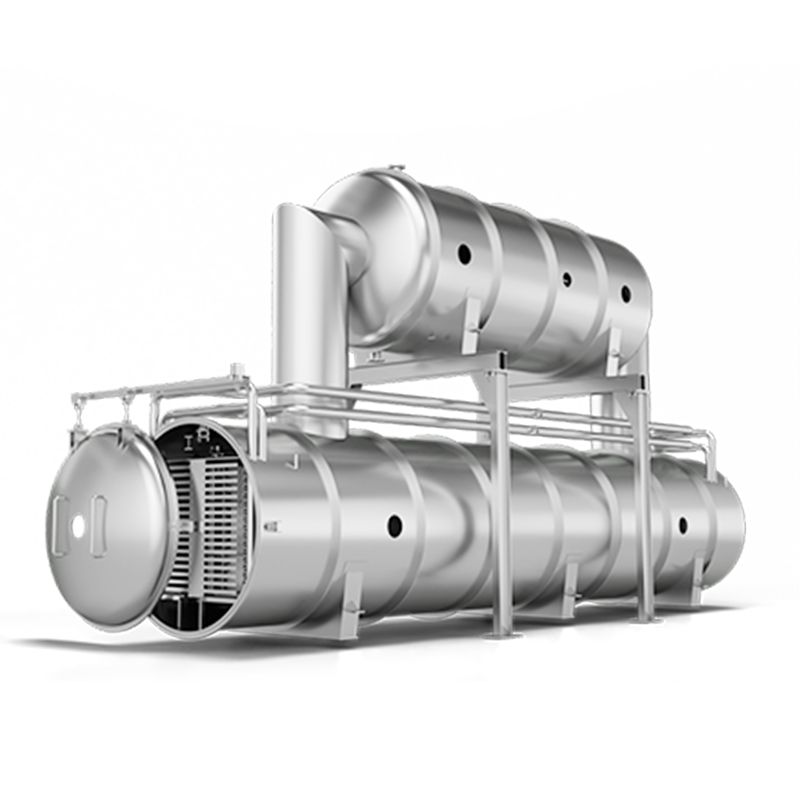
El software de gestión de calibración a menudo se trata como una herramienta administrativa, pero en la liofilización merece un lugar en la planta de producción, justo al lado del propio liofilizador. Si el sensor de temperatura de un estante se desvía medio grado durante el secado primario, es posible que no lo note hasta que falle la prueba final de humedad. Para entonces, ya habrá invertido horas de tiempo en la cámara y atención del operador en un lote que puede no cumplir con las especificaciones. Una hoja de cálculo puede indicarle cuándo debía realizarse una calibración. Un buen software de gestión de calibración, combinado con un liofilizador diseñado para una colocación consistente del sensor y condiciones estables de la cámara, le indica si su sistema de medición se está volviendo poco confiable antes de que esa deriva se convierta en un lote rechazado. La respuesta práctica a "¿qué software de gestión de calibración deberíamos utilizar?" es simple: elija uno que se ajuste a su inventario de instrumentos, respalde los estándares de calidad con los que trabaja y se escale con el equipo de liofilización que ya está funcionando en su piso. liofilización depende del control preciso de la temperatura del producto, la temperatura del estante, la presión de la cámara y el rendimiento del condensador, todos los cuales se rigen tanto por el diseño propio del liofilizador como por cualquier sistema de seguimiento externo. Los sensores alimentan el circuito de control que impulsa esos parámetros, y su ubicación física dentro de la cámara, el espacio entre estantes y el diseño del condensador determinan la consistencia de esas lecturas a lo largo del tiempo. Cuando un sensor se desvía, el liofilizador reacciona al valor incorrecto independientemente de qué tan bien construida esté la cámara. El resultado puede ser un secado incompleto, una estructura del producto colapsada, tiempos de ciclo más largos o rechazo de lotes. El software de gestión de calibración no reemplaza la calibración y no reemplaza un liofilizador bien diseñado. Reemplaza el proceso manual de seguimiento de fechas de vencimiento, resultados, ajustes y certificados para cada sensor integrado en el equipo. Le brinda una única fuente de información para cada dispositivo de medición conectado a su proceso de liofilización. Esto se vuelve particularmente importante cuando maneja varias cámaras, comparte equipos entre turnos o necesita demostrar control a un auditor. No todo el software de calibración está diseñado para liofilización. Muchos sistemas se centran en medidores dimensionales, herramientas de torsión o equipos de prueba eléctricos. Necesita un sistema que maneje la instrumentación del proceso, especialmente los sensores de temperatura y los vacuómetros integrados en la cámara y el condensador de su liofilizador, con el mismo rigor. Para cada punto, el software debe almacenar el intervalo de calibración, la última fecha de calibración, la próxima fecha de vencimiento, el estándar de referencia utilizado y la tolerancia de pasa/falla. Esos datos se convierten en el punto de partida para las decisiones de proceso, y son tan buenos como la disposición del sensor y el diseño del estante del propio liofilizador, que determinan qué tan uniformemente esas lecturas representan toda la cámara. Una vez que defina los puntos de medición vinculados a la cámara, los estantes y el condensador de su liofilizador, compare el software sobre cómo maneja las operaciones diarias. Estas son las características que marcan una diferencia significativa para los operadores de liofilizadores. El software debería calcular las próximas fechas de vencimiento automáticamente en función de los intervalos de calibración, el uso o el nivel de riesgo. La programación manual funciona hasta que alguien se va o una semana de producción ocupada retrasa una calibración más allá de su fecha de vencimiento. Cada instrumento debe tener un registro que vincule cada evento de calibración, ajuste y certificado con el liofilizador y la cámara específicos a los que pertenece. Esta trazabilidad respalda directamente las expectativas de ISO 9001 e ISO/IEC 17025. Escanee certificados, adjúntelos a los registros del instrumento y deje que el software se encargue del control de versiones. El archivo adjunto digital es una forma sencilla de eliminar papel de un registro de auditoría. Los informes deben ser fáciles de generar sin necesidad de acceder a una herramienta de informes independiente. Si un auditor solicita una lista de calibraciones vencidas vinculadas a un liofilizador en particular, debería poder producirla en minutos, no en días. Si todavía está desarrollando ciclos de liofilización, el liofilizador experimental BLK-FD-0.1 es una plataforma práctica para generar los datos iniciales del sensor que definirán sus límites de aceptación de calibración. Su cámara compacta y su constante espacio entre estantes lo hacen muy adecuado para establecer una línea de base antes de ampliarlo, ya que las lecturas que produce reflejan un entorno controlado y compatible con GMP en lugar de una configuración improvisada. Utilice sus lecturas para comprender cómo se relacionan las tolerancias de su proceso con la precisión del instrumento antes de ampliarlo. Muchas operaciones de liofilización se rigen por requisitos de calidad alimentaria, GMP farmacéutica o acreditación de laboratorio. La cláusula 7.1.5 de ISO 9001:2015 requiere que los recursos de monitoreo y medición estén calibrados y sean rastreables. ISO/IEC 17025 impone exigencias aún más estrictas a los laboratorios de calibración. Para los procesadores de alimentos, los planes HACCP a menudo se basan en datos de temperatura y vacío generados por los propios sensores del liofilizador, datos que deben considerarse confiables desde el momento en que se pone en servicio el equipo. El software de gestión de calibración le brinda el registro de auditoría que esperan esos estándares, pero el equipo subyacente es igualmente importante. Un liofilizador construido con superficies de acero inoxidable, puertos de sensor sellados y trazabilidad del material documentada brinda a los auditores un punto de partida más defendible que los equipos donde el montaje del sensor y la construcción de la cámara no están bien documentados. El software muestra quién cambió un intervalo de calibración, cuándo se realizó el cambio y qué evidencia lo respalda. Esa visibilidad es difícil de lograr con registros en papel u hojas de cálculo, donde las ediciones pueden ser silenciosas y las fechas se pueden sobrescribir. La liofilización ejerce una presión inusual sobre los sensores, y el diseño de la cámara del liofilizador en sí juega un papel directo en la cantidad de esa tensión que absorbe cada sensor. Los sensores de temperatura cambian repetidamente de estantes muy fríos a calientes. Los vacuómetros están expuestos a la humedad, partículas y agentes de limpieza. El resultado es una población de sensores que necesita más atención que el instrumento en un laboratorio de metrología estándar, particularmente en cámaras donde el espacio entre estantes o el montaje de sensores no se diseñaron teniendo en mente la estabilidad a largo plazo. Un buen sistema de gestión de calibración le permitirá definir intervalos más cortos para los sensores que muestran deriva, señalar automáticamente los dispositivos que están fuera de tolerancia y enrutarlos para su ajuste o reemplazo. También debería permitirle agrupar sensores por liofilizador, para que pueda ver si una cámara produce más deriva que otra, lo que a menudo indica diferencias en la calidad de construcción o el diseño de los estantes entre unidades. Cuando se pasa de una sola unidad de laboratorio a un sistema a escala de producción, la cantidad de sensores crece rápidamente, al igual que la importancia de una cámara diseñada para mantener esos sensores estables en estantes paralelos. Una unidad de cámara cilíndrica como la BLK-FD-200, por ejemplo, cubre un área de liofilización de aproximadamente 202,2 metros cuadrados y maneja una capacidad de carga estándar de alrededor de 2.000 kilogramos, con una capacidad de carga de líquido cercana a los 4.000 litros y un nivel de vacío final de 10 pascales o menos. Sus placas de radiación son de una sola pieza sin uniones soldadas, y un circuito de fluido de transferencia de calor dedicado mantiene la desviación de temperatura entre estantes dentro de aproximadamente ±1°C, lo que reduce la dispersión de lecturas que el software de calibración necesita para conciliar entre docenas de sensores de estantes. El mismo software de calibración que funcionó para una cámara debe manejar múltiples cámaras, múltiples equipos de turnos y la producción estacional máxima sin convertirse en un cuello de botella. La implementación del software de gestión de calibración no tiene por qué ser un proyecto de un año de duración, y combinarlo con el liofilizador de escala piloto adecuado puede acortar considerablemente la curva de aprendizaje. Un enfoque práctico es comenzar poco a poco y expandirse una vez que el sistema esté funcionando. Un liofilizador de tamaño mediano como el BLK-FD-10 suele ser una buena unidad piloto para empezar. Su cámara rectangular y su diseño de precongelación integrado le brindan suficientes puntos de sensor para probar el software correctamente, sin la complejidad de una línea de producción completa. Una vez que el piloto demuestre que el sistema es confiable, tanto el software como el equipo se pueden implementar juntos en toda la instalación, hasta unidades de cámara cilíndrica más grandes, como el BLK-FD-200, una vez que aumenten los requisitos de volumen. El software adecuado debe reflejar cómo funcionan realmente sus liofilizadores. Si su línea de liofilizador funciona las 24 horas del día, busque un sistema que envíe recordatorios a varias personas y realice un seguimiento de los artículos vencidos en un panel en vivo para cada cámara. Si su operación aún se está ampliando desde una unidad a escala de laboratorio a un sistema de producción, asegúrese de que el software pueda manejar instrumentos y sitios adicionales sin una migración dolorosa, y considere si el diseño del sensor de su equipo actual aún satisfará sus necesidades de trazabilidad a mayor escala, incluso en unidades con una válvula de aislamiento intermedia patentada opcional o configuraciones de operación paralela diseñadas para acortar intervalos de lotes. Pregunte a los proveedores cómo maneja su sistema los sensores de temperatura y vacío, no solo los medidores y las herramientas de torsión. Compruebe si el formato del informe coincide con lo que espera su auditor. Y si necesita ayuda para adaptar el software de calibración a la configuración específica del sensor de su equipo de liofilización, contacta con nuestro equipo . Para soporte y servicio local, también puede encontrar un distribuidor cerca de sus instalaciones. Comience con una vista clara de sus instrumentos y del liofilizador al que pertenecen, luego elija un software que convierta los datos de calibración en una herramienta para la toma de decisiones. Eso es lo que separa un sistema de calidad que funciona en papel de uno que funciona en la planta de producción. Por qué es importante la gestión de la calibración en la liofilización
Qué debe realizar el software de gestión de calibración
Punto de medición rango típico Riesgo de deriva Sensores de temperatura del producto −50 °C a 60 °C Punto final de secado primario incorrecto Sensores de temperatura de estantes −40 °C a 80 °C Congelación o calentamiento desigual Manómetros de presión/vacío de cámara ≤10 Pa a 1,0 mbar Mala gestión de la temperatura de colapso Sensores de temperatura del condensador −80 °C a −40 °C Sobrecarga del condensador o capacidad de hielo reducida Características clave a buscar
Programación de calibración automatizada y recordatorios
Historial completo de calibración y trazabilidad.
Certificado y documento adjunto
Informes listos para auditoría
Liofilizador de laboratorio BLK-FD-0.1 para I+D y muestras pequeñas Este liofilizador compacto a escala piloto ofrece superficies de acero inoxidable 316L que cumplen con GMP, sellos aprobados por la FDA y un registro de auditoría. Genera datos de calibración iniciales para desarrollar límites de aceptación para sistemas de producción más grandes. Ver producto → Preparación para el cumplimiento y la auditoría
Desafíos de calibración específicos para los operadores de liofilizadores
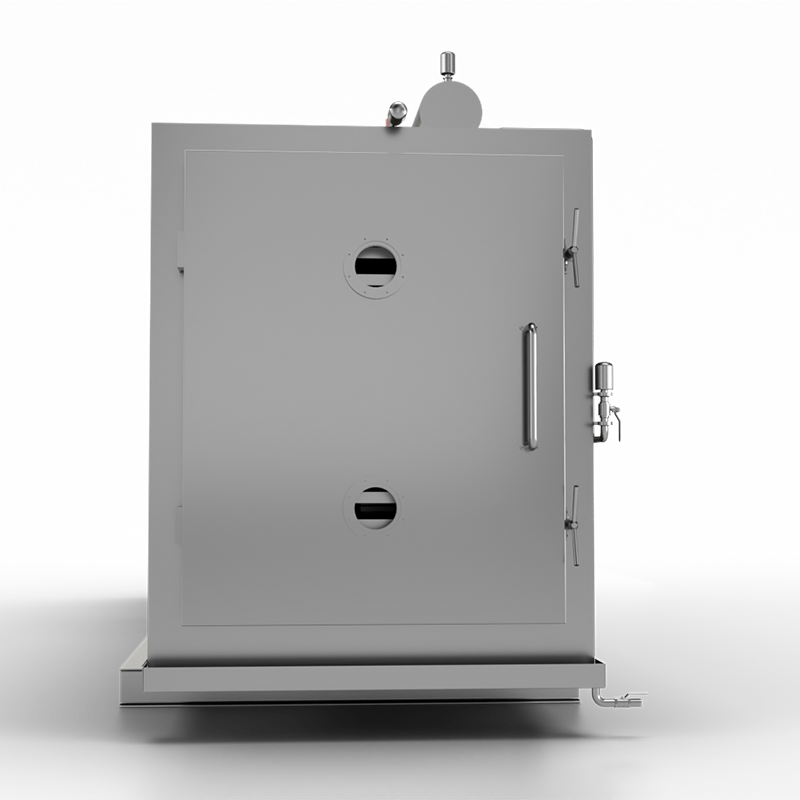
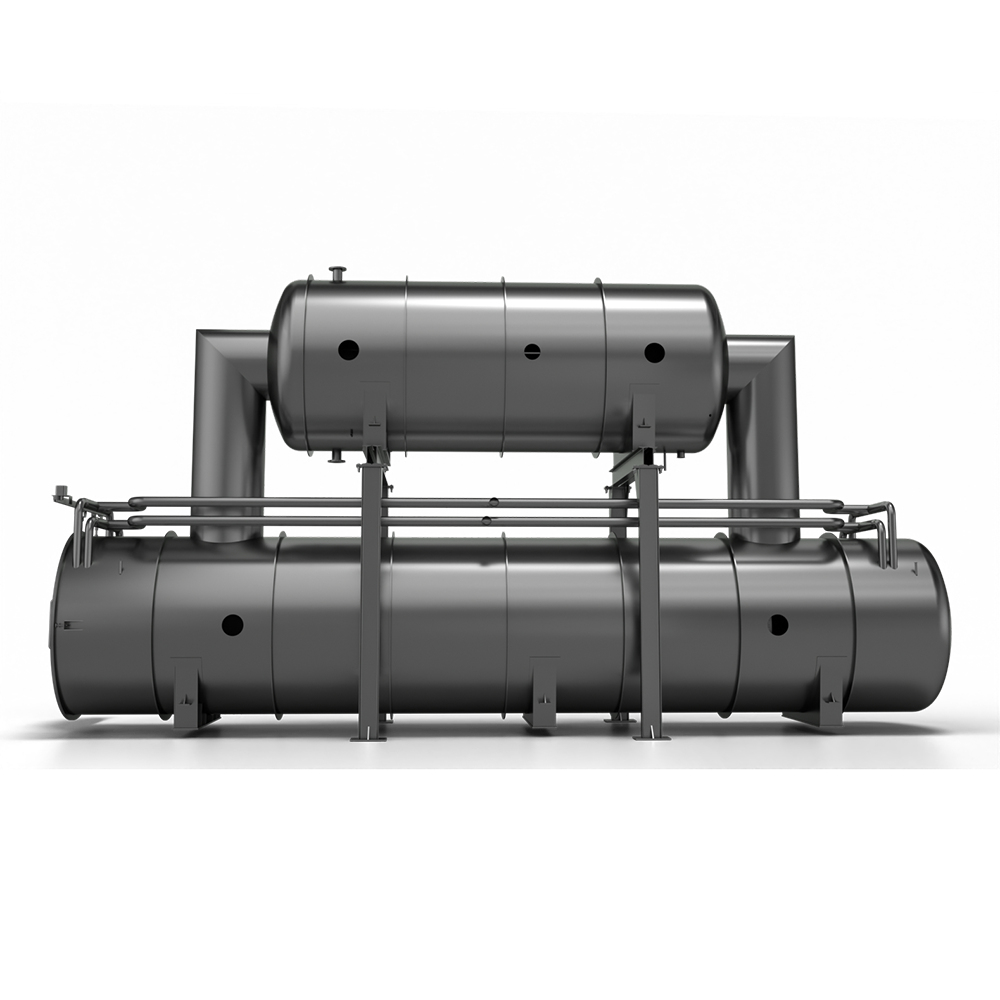 Equipo de liofilización a gran escala BLK-FD-200 Este modelo de cámara cilíndrica cubre aproximadamente 202,2 m² de área de liofilización con una capacidad de carga estándar de 2000 kg y un vacío final ≤10 Pa. Las placas de radiación de una sola pieza y un circuito de transferencia de calor dedicado mantienen la desviación de la temperatura del estante dentro de ±1°C. Ver producto →
Cómo empezar
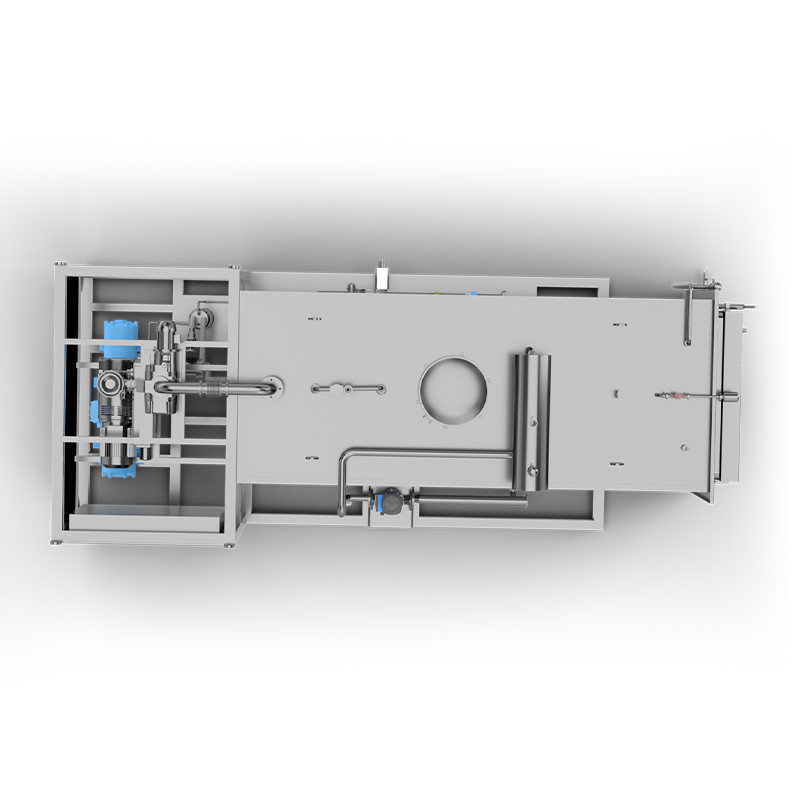 Liofilizador mediano BLK-FD-10 con integración de precongelación Esta unidad a escala piloto sirve para probar el software de calibración en múltiples puntos de sensores antes de su implementación completa. Su cámara rectangular ahorra espacio, mientras que la recuperación del frío residual reduce el consumo de energía entre un 10 y un 15 %. Ver producto →
Elegir el software de gestión de calibración adecuado para su planta de liofilización
Dos cerveceros pueden sacar tragos de la misma bolsa tostadora, seguir la misma receta y aun así producir tazas que no saben nada igual. Antes de culpar a los granos, revise el agua: el café preparado tiene aproximadamente un 98% de agua y los minerales disueltos que contiene dirigen la extracción más de lo que mucha gente espera. Ese es exactamente el trabajo para el que está diseñado un medidor de TDS para café. La conclusión inicial: use un medidor de TDS en el agua de preparación, no en el café en sí. Para el café, el instrumento a utilizar es un refractómetro. Mantener esa división en orden le evita números engañosos y le indica qué medida realmente necesita un medidor. Un medidor de TDS informa el total de sólidos disueltos, la concentración combinada de minerales, sales y otros compuestos disueltos, expresada en partes por millón (ppm) o miligramos por litro. Las unidades portátiles nunca cuentan esos sólidos directamente. Pasan una pequeña corriente entre dos electrodos, estiman la concentración a partir de la conductividad eléctrica y convierten el resultado utilizando un factor incorporado. Los medidores decentes agregan compensación automática de temperatura (ATC) y mantienen una precisión de aproximadamente más o menos 2%, lo cual es suficiente para trabajos con agua. Ese principio de funcionamiento explica tanto la fuerza como el punto ciego. El calcio, el magnesio, el bicarbonato y el sodio se ionizan fácilmente en el agua, por lo que un conductímetro rastrea los minerales que dan forma a la extracción de manera bastante confiable. El café preparado es diferente: gran parte de lo que se disuelve en la taza, incluidos los azúcares, los ácidos orgánicos, los lípidos y las melanoidinas, apenas conduce electricidad. Sumerja el mismo medidor en café filtrado e informará una pequeña fracción de la carga disuelta real, que se sitúa entre el 1,15 y el 1,45 % de la bebida en masa. La lectura baja no es un defecto. El instrumento simplemente responde una pregunta diferente a la que usted hizo. Debido a que los dos instrumentos funcionan con física diferente, una manera fácil de desperdiciar dinero es comprar uno cuando el trabajo necesita el otro. Un refractómetro lee el índice de refracción, que responde a cada sólido disuelto, sea conductor o no de electricidad, y es por eso que sigue siendo el instrumento estándar para medir la intensidad del café. La siguiente tabla muestra las tareas comunes. Una vez que un refractómetro te da la fuerza de la taza, la fórmula del rendimiento de extracción vincula el número al sabor: el rendimiento de extracción en porcentaje es igual al TDS del café multiplicado por el peso de la bebida, dividido por el peso de la dosis. Una taza de 300 g que mide 1,30% TDS de una dosis de 20 g equivale a (1,30 x 300) / 20 = 19,5%, dentro de la ventana de 18-22% que la Asociación de Cafés Especiales considera equilibrada. Tenga en cuenta que la fórmula funciona con el TDS del café, nunca con el del agua. En el agua es donde el contador se amortiza inmediatamente. La guía de agua de la industria sitúa el agua de elaboración entre 75 y 250 ppm TDS con un objetivo cercano a 150 ppm, junto con los rangos recomendados para la dureza del calcio y la alcalinidad. El agua debajo de esa banda deja al café con un sabor fuerte y hueco, porque hay muy pocos iones disponibles para sacar los compuestos de sabor del café molido. El agua que se encuentra encima aplana el brillo y comienza a dejar incrustaciones en teteras y calderas de café expreso. El valor es la repetibilidad. El agua que mide lo mismo cada semana elimina una categoría completa de variables de la elaboración de cerveza, razón por la cual muchas cafeterías registran el TDS del agua junto con la configuración de su molinillo. En la fabricación de café instantáneo, la misma medida deja de ser una métrica de aficionado y se convierte en un punto de control central. La extracción industrial empuja agua caliente a través de baterías de columnas hasta que el extracto sale con aproximadamente un 15-25% de sólidos disueltos. Luego, ese extracto se concentra, generalmente por evaporación, hasta alrededor del 40-60% de sólidos antes del secado, siendo comunes concentraciones algo más bajas cuando la liofilización debe proteger la estructura de los gránulos. Una lectura inexacta de sólidos compone en cada etapa: un extracto débil fuerza una extracción más prolongada o un desperdicio de energía aguas abajo, mientras que uno demasiado concentrado cambia la viscosidad y altera la forma en que el concentrado se congela y se seca. Estos son precisamente los parámetros que los compradores analizan cuando auditan una línea de secado. cuando Altos ejecutivos de una empresa cafetera brasileña visitaron las instalaciones de producción de Bolaike en Jiangsu. , la inspección se centró en cómo el equipo mantiene constante la concentración del extracto y el comportamiento de secado en el rendimiento industrial, el equivalente a escala de planta de preguntar si el agua de elaboración mide lo mismo todas las mañanas. La liofilización convierte ese extracto controlado en gránulos de café de primera calidad, y también es donde un número TDS deja de contar la historia completa. El extracto concentrado se congela, comúnmente alrededor de -40 grados C o menos, luego se seca al vacío por debajo del punto triple del agua, de modo que el hielo se sublima directamente hasta convertirse en vapor sin siquiera derretirse. Debido a que los sólidos nunca regresan a través de una fase líquida caliente, los compuestos aromáticos volátiles sobreviven en niveles que el secado térmico difícilmente puede igualar, y los gránulos terminados generalmente salen de la línea con una humedad residual del 2 al 4 %. La validación de ese comportamiento comienza poco a poco. Un liofilizador experimental permite a un laboratorio de café mapear la curva de liofilización para un extracto específico, cubriendo la velocidad de congelación, la temperatura del estante y la presión de la cámara antes de que un lote de producción completo se comprometa con esas configuraciones. Es la misma lógica que probar el agua antes de prepararla, sólo que con ingredientes mucho más caros. A partir de curvas probadas, la capacidad aumenta paso a paso: las unidades de tamaño mediano realizan trabajos piloto y tiradas comerciales cortas, mientras que las máquinas de gran formato como la FD100 se hacen cargo de la producción industrial continua. Un medidor con esas cuatro características cuesta sólo un poco más que una unidad básica y mantiene su calibración por mucho más tiempo. Compre un medidor de TDS para controlar el ingrediente del que está hecho principalmente el café, agua, y confíe en un refractómetro cuando la medida que importa es la fuerza de la taza misma. En un café, esa disciplina estabiliza cada bebida que se sirve. A escala de planta, la misma disciplina aplicada para extraer sólidos rige el consumo de energía, el comportamiento de secado y si un gránulo liofilizado conserva el aroma para el que fue tostado. Si está evaluando la capacidad de liofilización de café u otros alimentos de alto valor, comuníquese con el equipo de ingeniería de Bolaike para analizar el tamaño del equipo según sus objetivos de extracción y rendimiento. Lo que realmente mide un medidor de TDS
Medidor TDS versus refractómetro: combine la herramienta con la tarea
Tarea de medición Instrumento a utilizar Punto de referencia típico Por qué es importante la división Carga mineral del agua de elaboración medidor de TDS 75-250 ppm aceptables; alrededor de 150 ppm como objetivo La conductividad rastrea de manera confiable los minerales ionizados que dirigen la extracción Fuerza del café filtrado Refractómetro de café 1,15-1,45% TDS en la taza El índice de refracción captura sólidos disueltos que no conducen electricidad. Fuerza del espresso Refractómetro de café 8-12% TDS en la taza Las concentraciones de café expreso están mucho más allá de lo que un medidor de conductividad puede leer de manera significativa Control del extracto de café instantáneo Refractómetro de laboratorio o monitoreo de sólidos en línea Aprox. 15-25% después de la extracción; aprox. 40-60% después de la concentración El uso de energía, la viscosidad y el comportamiento de secado dependen de un control preciso de los sólidos. Dónde se gana un medidor de TDS: preparar agua
Una rutina semanal de cinco minutos
A escala de planta, el TDS se convierte en una variable de producción
Línea de producción de liofilización de café instantáneo completamente automática Una línea completa que abarca la manipulación de concentrados, la congelación rápida, la granulación y la liofilización al vacío hasta los gránulos terminados. A los compradores les conviene evaluar cómo la concentración del extracto y el comportamiento de secado se mantienen constantes en el rendimiento industrial. Ver producto → Liofilización: donde los números de concentración se encuentran con el sabor
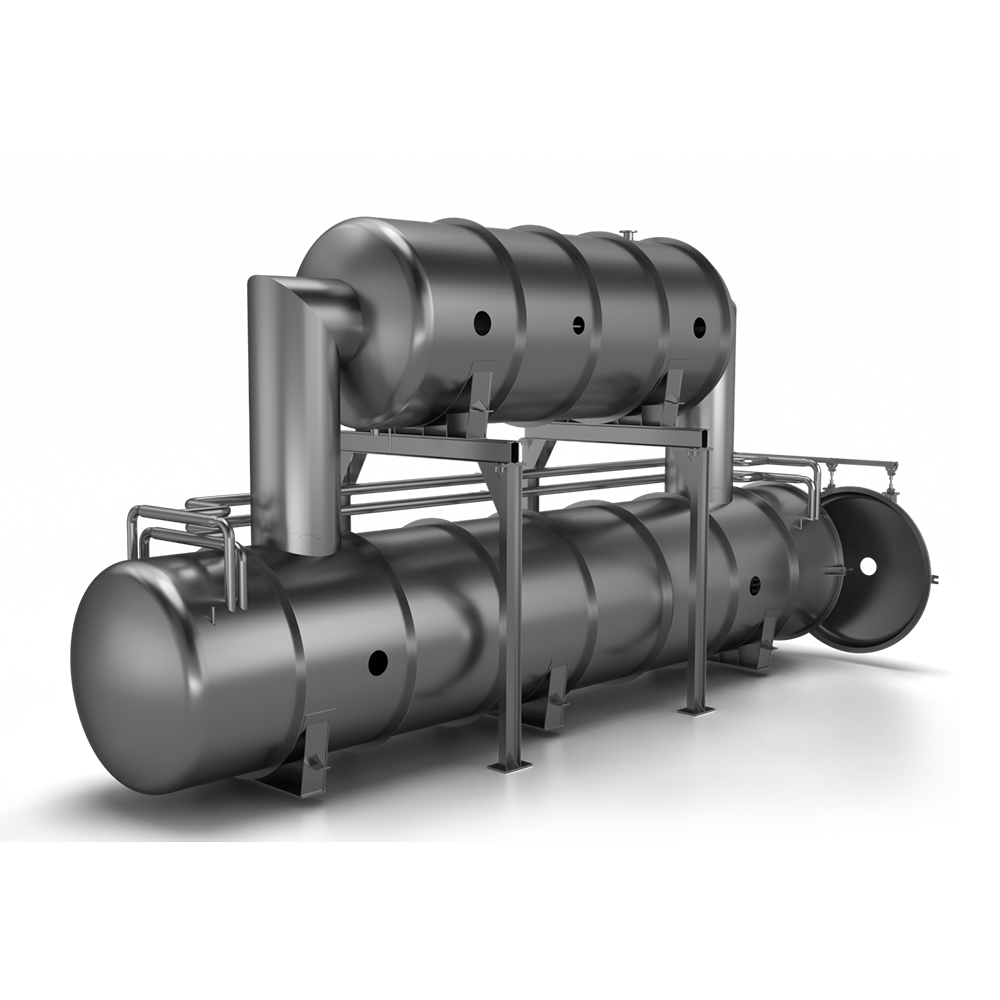
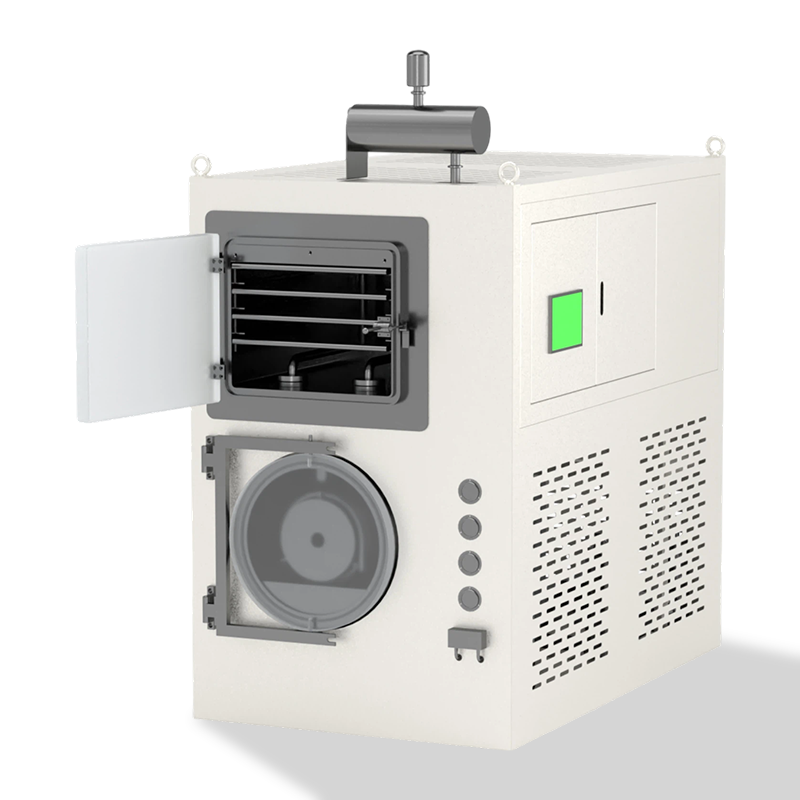 Liofilizador experimental BLK-FD-0.5 Un liofilizador a escala de laboratorio para mapear la velocidad de congelación, la temperatura del estante y la presión de la cámara en extractos de café antes de la producción completa. El control estricto de los estantes de ±0,5 °C y las configuraciones flexibles ayudan a replicar las curvas de secado industrial de manera confiable. Ver producto → Liofilizador industrial BLK-FD-100 Liofilizador cilíndrico de gran formato para salida continua de gránulos de café industrial una vez validadas las curvas de secado. El control inteligente, la baja desviación de la temperatura de los estantes y la operación paralela de múltiples unidades respaldan una producción comercial ampliada. Ver producto →
Qué comprobar antes de comprar un medidor de TDS
La comida para llevar
liofilización es lento por diseño. Un solo lote pasa aproximadamente de 20 a 40 horas pasando por la congelación, el secado primario y la desorción final, y durante gran parte de ese tiempo los compresores de refrigeración y las bombas de vacío funcionan continuamente. Por lo tanto, la electricidad es un costo operativo controlable importante en la producción de alimentos liofilizados después de las materias primas. La conclusión que vale la pena mencionar desde el principio: un liofilizador que ahorra energía no es simplemente la máquina con el número más pequeño en su placa de características. Es la unidad cuyos sistemas de refrigeración y vacío mueven el calor y el vapor de agua con un desperdicio mínimo, cuyo sistema de control finaliza el ciclo cuando el producto está realmente seco y cuya capacidad coincide con las cargas que realmente ejecuta. El resto de este artículo explica a dónde va la energía, qué características de diseño realmente reducen el consumo y qué comprobar antes de firmar una orden de compra. Un liofilizador tiene tres consumidores de energía: el sistema de refrigeración, el sistema de vacío y el sistema de calefacción de estantes. Predomina la refrigeración. Los compresores deben llevar el producto muy por debajo de su punto de congelación para que el agua libre cristalice adecuadamente, y durante el secado primario deben mantener la superficie del condensador lo suficientemente fría, a menudo en el rango de -40 a -50 grados Celsius para productos alimenticios, para mantener el vapor de agua migrando desde los estantes al serpentín. Cualquier deficiencia en el rendimiento del condensador se manifiesta como un ciclo más largo, que es otra forma de decir mayor energía por kilogramo. Para ponerlo en contexto a escala: un liofilizador residencial normalmente consume entre 900 y 1500 vatios y cuesta aproximadamente entre uno y tres dólares por día de funcionamiento. Las máquinas comerciales e industriales se juzgan mejor con una métrica diferente, kilovatios-hora por lote o por kilogramo de agua eliminada, porque una planta de alimentos que ejecuta un lote por día durante 300 días verá la electricidad como una partida que protege o erosiona su margen. El sistema de refrigeración merece una mirada más cercana porque representa la mayor parte del consumo. Compresores eficientes, un condensador del tamaño correcto y un intercambio de calor bien ejecutado acortan el tiempo que necesita un lote. Existe un riesgo de adquisición en ambos lados del dimensionamiento: un condensador de tamaño insuficiente alarga cada ciclo, mientras que uno muy sobredimensionado agrega consumo fijo de energía y costo de capital sin mejorar el rendimiento. Pida a los proveedores que hagan coincidir la capacidad de hielo del condensador con su carga de agua de lote realista, no con un límite superior teórico. Los sistemas convencionales mantienen un vacío profundo continuo y hacen funcionar las bombas a toda velocidad durante toda la fase de secado primario. Los enfoques de vacío pulsado toman una ruta diferente: la presión se modula periódicamente para refrescar el gradiente de vapor alrededor del producto, por lo que las bombas no necesitan funcionar a plena carga todo el tiempo. Un recientemente presentado Diseño de liofilizador pulsado al vacío. de Bolaike sigue esta misma lógica: se informa que la eficiencia de la liofilización aumenta en relación con la operación convencional, y vale la pena estudiarlo al comparar cotizaciones. Una gran parte de la energía desperdiciada proviene de ciclos de relleno con recuentos de horas fijos. Las máquinas que ajustan la temperatura del estante y la presión de la cámara en función de la resistencia del producto, y que confirman el punto final real con una prueba de aumento de presión, terminan cuando el producto está terminado en lugar de cuando expira un temporizador preestablecido. Reducir seis horas acolchadas de un ciclo de 30 horas elimina una quinta parte del tiempo de funcionamiento de la máquina en cada lote. La acumulación de escarcha en el condensador se comporta como un aislamiento y obliga al sistema de refrigeración a trabajar más a medida que avanza el lote. Una disciplinada rutina de descongelación entre lotes, juntas de puertas intactas y paredes de gabinetes adecuadamente aisladas son detalles poco glamorosos, pero son exactamente lo que separa a las máquinas que mantienen su eficiencia después de dos años de las máquinas cuyo consumo aumenta silenciosamente. Un patrón común entre los productores que comenzaron poco a poco es un rincón del taller lleno de unidades de mesa que funcionan en tiempos escalonados. Cada uno de esos lotes paga los mismos gastos generales fijos: bajar la temperatura de la cámara vacía y el condensador, evacuar la cámara y llevar los estantes al punto de ajuste. Distribuir esos gastos generales en una carga completa en una sola máquina más grande es uno de los ahorros de energía más sencillos disponibles, y también libera al operador horas que antes dedicaba a cargar y descargar varias máquinas. La tercera fila es la precaución. Comprar en grande sólo es eficaz si la máquina se puede llenar, por lo que una planificación realista de la capacidad importa más que la cifra máxima del folleto. La literatura de ventas rara vez incluye datos sobre electricidad, así que traiga su propia lista de verificación. Un número clave a seguir son los kilovatios-hora por kilogramo de agua sublimada bajo una carga y receta definidas, no la potencia nominal conectada. Una unidad que consume más energía pero termina un lote seis horas antes puede ser fácilmente la máquina más barata de operar. Si un proveedor no puede proporcionar cifras de energía para una carga definida, solicite utilizar su propio material. La validación en equipos a escala de banco antes de comprometer capital es un seguro económico en esta industria. Incluso una máquina eficiente desperdicia energía si se opera sin cuidado. Estos hábitos no cuestan nada y suelen aparecer en la siguiente factura de la luz: La eficiencia energética comienza con la compra de la clase de tamaño adecuado, porque cada clase tiene un trabajo que hace bien y trabajos que hace mal. Los equipos de desarrollo que validan recetas y curvas de liofilización deben trabajar a escala de laboratorio, donde cada kilogramo de material de prueba enseña los parámetros del ciclo que luego determinan la economía de producción. Los lotes piloto y las tiradas comerciales pequeñas se sitúan en el medio del rango, y aquí es donde ocurren muchos errores de tamaño: los compradores eligen productos demasiado pequeños para ahorrar capital y luego ejecutan dos turnos de media carga. La clase media está bien adaptada a esta fase de transición, cubriendo la amplificación piloto y la rotación de múltiples productos sin los gastos generales de una instalación industrial completa. En el volumen industrial, la consolidación es el ahorro: una carga completa en una cámara grande reemplaza la operación escalonada de muchas unidades pequeñas y ofrece un menor costo por kilogramo terminado. Las aplicaciones dedicadas, como el café instantáneo, van un paso más allá y justifican líneas especialmente diseñadas, donde el paso de secado se diseña en torno al ciclo de un solo producto en lugar de adaptarse a él. Comprar un liofilizador que ahorre energía es, en última instancia, una decisión de costo por kilogramo, no una comparación de potencia. Solicite datos de energía del lote por escrito, dimensione el condensador según su carga de agua real, llene la cámara y mantenga el ciclo adaptado al producto. Para obtener datos de lotes, arreglos de prueba o una cotización que coincida con su plan de producción, comuníquese con el equipo de Bolaike a través del página de contacto . Adónde va realmente la energía en un ciclo de liofilización
Lo que realmente hace que una liofilizadora ahorre energía
Diseño de refrigeración
Tecnología pulsada al vacío
Control de la curva de secado.
Aislamiento, sellos y gestión de deshielo.
Por qué una máquina más grande a menudo supera a varias pequeñas
Configuración Comportamiento energético Efecto práctico Varios bancos pequeños Cada lote paga los gastos generales completos de extracción y bombeo. Mayores kWh por kilogramo y más horas de operador Una unidad grande, completamente cargada Gastos generales fijos repartidos por toda la carga Menor costo por kilogramo y curvas de secado consistentes Una unidad grande, funcionando medio vacía Mismos gastos generales frente a una producción reducida Poca eficiencia, generalmente un error de tamaño más que una falla de la máquina Cómo comparar el rendimiento energético antes de comprar
Especificación a Solicitar Por qué es importante kWh por lote con una carga de producto indicada Convierte las afirmaciones de marketing en una cifra que puedes multiplicar por tu tarifa eléctrica Capacidad de hielo del condensador versus la carga de agua del lote Un condensador de tamaño reducido alarga silenciosamente cada ciclo Tiempo de ciclo medido para un producto alimenticio comparable Revela si el sistema de control es sintonizado o genérico. Método de detección de puntos finales Las pruebas de aumento de presión evitan que se pasen horas pagadas secando el producto terminado Método de descongelación y tiempo de respuesta. Determina cuántos lotes por semana puede soportar la línea. Hábitos operativos que reducen el consumo sin equipos nuevos
Adaptación de la clase de máquina a su etapa de producción
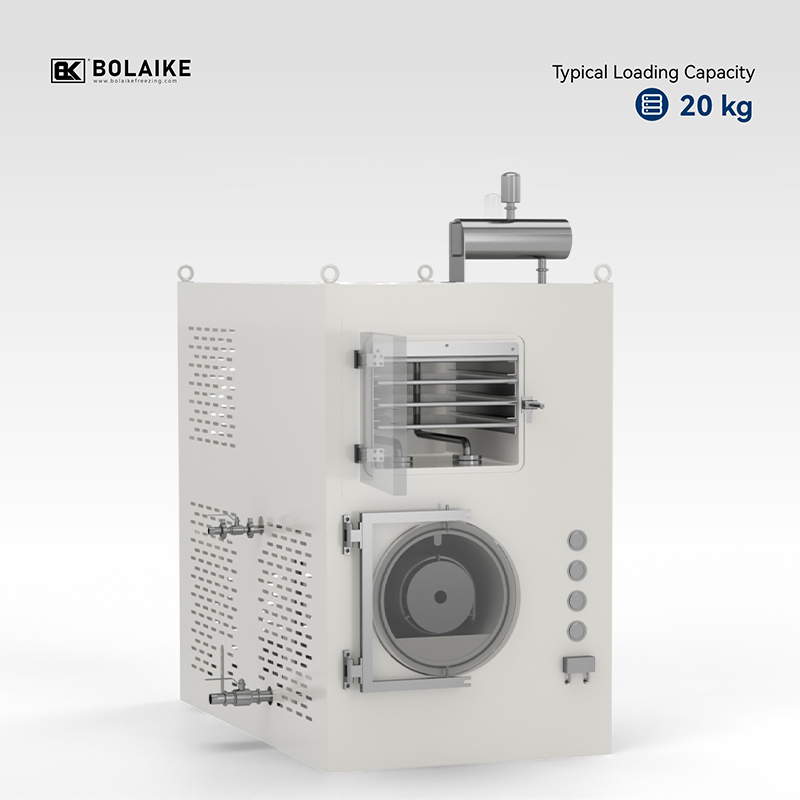 Liofilizadores experimentales para validación de recetas a escala de laboratorio Los liofilizadores de mesa de la gama BLK-FD-0.1 a FD-2 se adaptan a los equipos que validan recetas y curvas de liofilización, donde cada kilogramo de material de prueba enseña los parámetros del ciclo que luego dan forma a la economía de producción. Ver producto →
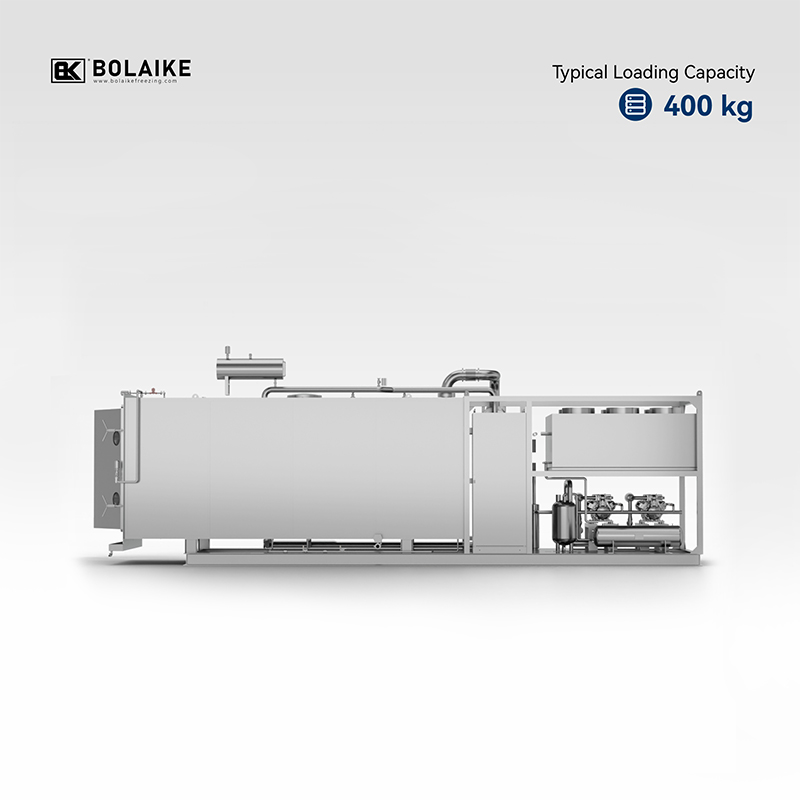 Liofilizadores de tamaño mediano para series piloto y comerciales pequeñas La gama BLK-FD-5 a FD-40 cubre la amplificación piloto y la rotación de múltiples productos durante la fase de transición, lo que ayuda a los compradores a evitar unidades de tamaño insuficiente que obligan a una costosa operación en dos turnos con medias cargas. Ver producto →
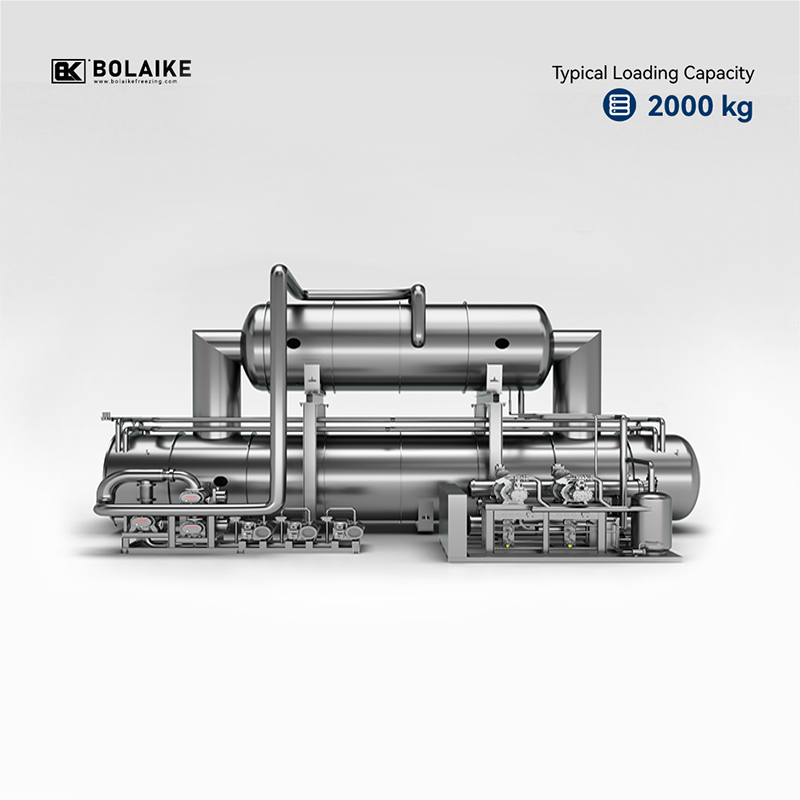 Liofilizadores a gran escala para un volumen total de producción industrial Los equipos de gran capacidad, desde el BLK-FD-50 al FD-200, consolidan la producción en una carga de cámara completa, lo que ofrece un menor costo por kilogramo terminado para operaciones industriales de alimentos y farmacéuticas. Ver producto →
A liofilizador de laboratorio respalda el futuro de la tecnología de secado a baja temperatura al permitir que el agua se elimine de una formulación mediante sublimación en lugar de evaporación, preservando estructuras que de otro modo colapsarían o se degradarían con el calor. Esta distinción es importante porque muchas formulaciones modernas, incluidos liposomas, nanopartículas y portadores celulares, dependen del mantenimiento de una estructura física precisa. que los métodos convencionales de secado basados en calor alterarían. A medida que la ciencia de la formulación avanza hacia sistemas de administración más complejos, la demanda de equipos capaces de controlar la formación de cristales de hielo con alta precisión continúa creciendo. El proceso funciona congelando una muestra sólida y luego reduciendo la presión de la cámara para que el hielo pase directamente a vapor sin pasar por una fase líquida. Esta secuencia evita la tensión mecánica que el movimiento del agua líquida puede provocar en estructuras moleculares o celulares delicadas, razón por la cual la liofilización sigue siendo un método preferido para formulaciones sensibles a la temperatura y la exposición a la humedad. El control de la temperatura de los estantes es el centro del funcionamiento de un liofilizador durante la etapa de congelación. Un liofilizador de laboratorio típico funciona en un rango de temperatura de estante de aproximadamente -55°C a 80°C , lo que brinda a los operadores suficiente rango para congelar una muestra rápidamente a temperaturas bajo cero y luego aplicar calor suave durante las etapas de secado para fomentar la sublimación sin sobrecalentar el producto restante. La congelación a una temperatura muy baja fomenta la formación de cristales de hielo más pequeños y uniformes en toda la muestra, lo que reduce el daño físico que los cristales irregulares más grandes pueden causar a estructuras frágiles como las membranas celulares o los portadores a base de lípidos. Cuando los cristales de hielo crecen demasiado durante la congelación, pueden perforar o distorsionar estructuras delicadas dentro de la muestra, lo que puede resultar en una estabilidad reducida o pérdida de función una vez que se reconstituye el producto. Los cristales de hielo más pequeños y distribuidos más uniformemente dejan una estructura de poros más abierta y uniforme después de la sublimación, que también tiende a favorecer un secado más rápido y uniforme en etapas posteriores. Este nivel de control se vuelve particularmente relevante para ingredientes farmacéuticos activos que requieren una forma cristalina específica o un estado amorfo, ya que la velocidad de congelación y la temperatura final influyen directamente en el estado físico en el que se asienta el material. Una vez que comienza la sublimación, el vapor de agua liberado de la muestra congelada necesita ir a algún lugar, que es el papel que desempeña el condensador. Los liofilizadores de laboratorio normalmente mantienen temperaturas del condensador alrededor -70°C , lo suficientemente frío como para capturar vapor de agua en forma de hielo en las bobinas del condensador antes de que pueda migrar de regreso a la cámara de muestra. Si la capacidad del condensador no se adapta adecuadamente a la carga de refrigeración de un proceso determinado, la estabilidad del vacío puede verse afectada, permitiendo que la humedad rellene la cámara y altere el entorno de secado. Hacer coincidir la capacidad del condensador con la configuración de los estantes se vuelve especialmente importante durante lotes de alta carga o procesos que se ejecutan a temperaturas muy bajas, donde aumenta el volumen de vapor generado por unidad de tiempo. Un condensador con el tamaño adecuado para la carga de vapor esperada ayuda a mantener un vacío estable durante todo el ciclo, lo que respalda resultados de secado consistentes desde el comienzo del ciclo hasta el final. Los liofilizadores de laboratorio destinados a trabajos farmacéuticos o biológicos generalmente se construyen en torno a principios de diseño que se alinean con las expectativas de GMP y cubren todo, desde la selección de materiales hasta el manejo de datos. Las superficies que entran en contacto con el producto comúnmente se construyen a partir de Acero inoxidable 316 de alta calidad con una rugosidad superficial de Ra ≤ 0,4 µm , un acabado lo suficientemente suave como para limitar los puntos de refugio microbiano y simplificar la validación de la limpieza. Las conexiones a lo largo del recorrido del fluido generalmente dependen de accesorios higiénicos de abrazadera rápida en lugar de uniones roscadas, ya que las roscas pueden atrapar residuos de maneras que son difíciles de limpiar o inspeccionar por completo. Más allá de la construcción física del equipo, los liofilizadores alineados con GMP generalmente están diseñados para admitir la validación CIP y SIP completa, lo que significa que los ciclos de limpieza y esterilización se pueden verificar en lugar de asumirse. Esto se vuelve particularmente relevante en instalaciones de múltiples productos, donde los residuos de un lote deben eliminarse por completo antes de procesar una formulación diferente. Los ciclos CIP y SIP validados reducen la dependencia del desmontaje y la inspección manuales , lo que acorta el tiempo de respuesta entre lotes y al mismo tiempo mantiene un registro de limpieza documentado. La confiabilidad de los datos se aborda a través de sistemas de control que mantienen un registro de auditoría integral, registrando parámetros del proceso como la temperatura del estante, la presión de la cámara y la duración del ciclo junto con los registros de acceso de los usuarios. Este tipo de mantenimiento de registros electrónicos respalda la trazabilidad durante la revisión regulatoria, ya que cualquier desviación durante una ejecución de producción puede rastrearse hasta un tiempo, parámetro o acción del operador específicos. Por lo general, también acompaña al equipo un paquete completo de documentación técnica, que proporciona el material de soporte necesario para la calificación de la instalación, la calificación operativa y la validación continua del proceso. Los liofilizadores de laboratorio se utilizan en una gama bastante amplia de aplicaciones, desde el cribado de formulaciones en etapas iniciales hasta el desarrollo de procesos de lotes pequeños. La liofilización de formulaciones inyectables, componentes de vacunas y sustancias farmacológicas biológicas representa un uso común, donde la preservación de la estructura de las proteínas y la actividad biológica durante el proceso de secado es una preocupación principal. La investigación en terapia celular y génica también se basa en la liofilización para estabilizar los sistemas portadores sensibles para el almacenamiento y el transporte, ya que mantener la integridad estructural en esta etapa afecta directamente el rendimiento posterior. Fuera de los productos biológicos, la liofilización respalda el trabajo con sistemas de administración de fármacos basados en nanopartículas y liposomas, donde controlar el tamaño de los cristales de hielo durante la congelación ayuda a preservar la distribución del tamaño de las partículas y la eficiencia de la encapsulación. Tanto los entornos de investigación académica como farmacéutica utilizan unidades a escala de laboratorio para el desarrollo de procesos antes de escalar las formulaciones hacia volúmenes piloto o de producción, lo que hace que la flexibilidad del equipo y el control preciso de los parámetros sean valiosos durante las primeras etapas del desarrollo del producto. El papel que desempeñan los liofilizadores de laboratorio en el secado a baja temperatura
Rango de temperatura de la plataforma y su efecto sobre la formación de cristales de hielo
Por qué el tamaño del cristal es importante para formulaciones complejas
Rendimiento del condensador y estabilidad del vacío
Estándares de diseño que respaldan el cumplimiento de GMP
Elemento de diseño Especificación Propósito Material de la superficie de contacto Acero inoxidable 316, Ra ≤ 0,4 µm Limita los residuos y favorece la limpieza. Conexiones Racores higiénicos de sujeción rápida Evita uniones roscadas difíciles de limpiar Materiales de sellado Silicona higiénica conforme a la FDA Reduce el riesgo de contaminación Cámara de liofilización Cumple con el estándar de recipientes a presión GB150 Garantiza la seguridad estructural bajo vacío. Consideraciones de integridad de datos y validación de limpieza
Aplicaciones comunes en todo el trabajo de investigación y formulación
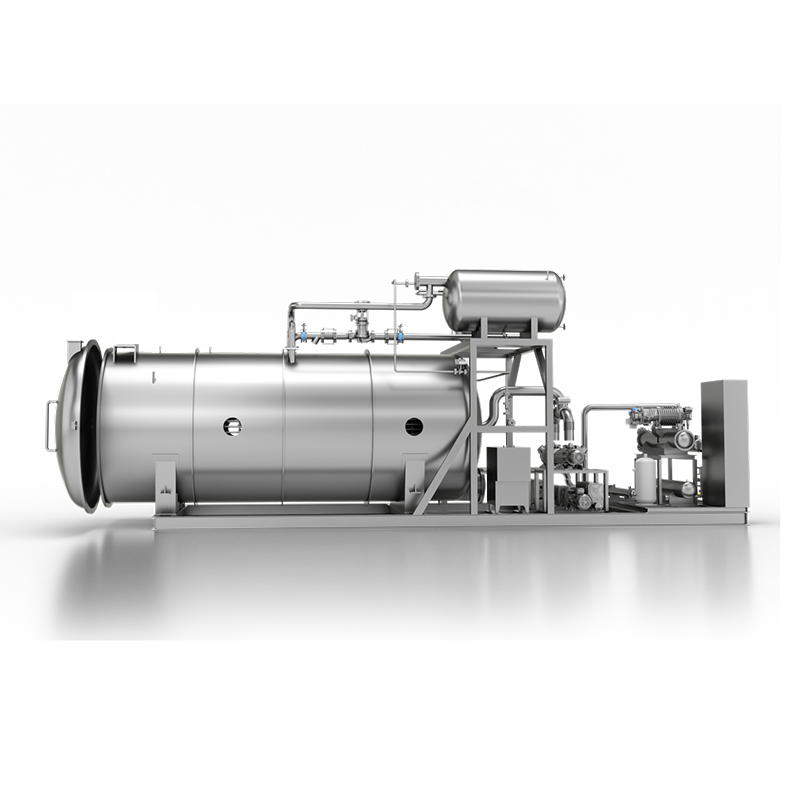
comida liofilizada generalmente conserva una mayor proporción de sus vitaminas, enzimas y antioxidantes originales que los alimentos secados mediante deshidratación convencional, principalmente porque el proceso se basa en la sublimación a baja temperatura en lugar de la exposición sostenida al calor. Los estudios sobre polvos de frutas y verduras muestran que los productos liofilizados pueden retener aproximadamente 90% a 97% de vitamina C , mientras que las versiones deshidratadas por calor del mismo producto a menudo pierden entre el 40% y el 60% de esa vitamina durante el procesamiento. La brecha se reduce a cómo cada método elimina la humedad: los deshidratadores evaporan el agua usando aire caliente que circula sobre los alimentos, generalmente entre 95°F y 165°F (35°C a 74°C), mientras que los liofilizadores convierten el hielo directamente en vapor al vacío a temperaturas que rara vez exceden el punto de congelación durante la fase de secado primario. Esta distinción es importante para los compuestos sensibles a los nutrientes, como la vitamina C, la tiamina y ciertos polifenoles, que comienzan a descomponerse una vez que las temperaturas superan un umbral moderado. Debido a que la estructura celular de los alimentos se congela antes de que comience el secado, la liofilización también evita la contracción y el endurecimiento que puede causar la deshidratación, lo que ayuda a preservar el color, los compuestos de sabor y la calidad de la rehidratación junto con el perfil nutricional. El mecanismo central detrás de la retención de nutrientes es la sublimación, el proceso físico en el que el hielo pasa directamente a vapor de agua sin pasar por un estado líquido. Los alimentos colocados en un liofilizador se congelan sólidamente antes de que comience el secado, encerrando el agua en cristales de hielo dentro de la estructura celular. Luego, una bomba de vacío reduce la presión de la cámara muy por debajo de los niveles atmosféricos y se aplica una cantidad modesta de calor para que el hielo se sublime en lugar de derretirse. Debido a que el alimento en sí permanece cerca o por debajo del punto de congelación durante esta etapa, las reacciones enzimáticas que normalmente degradan los nutrientes y causan el oscurecimiento se detienen en lugar de acelerarse. Sigue una fase de secado secundaria, donde la temperatura se eleva ligeramente y se mantiene bajo vacío continuo para eliminar las moléculas de agua unidas que permanecen químicamente unidas a la matriz del alimento después de la sublimación. Este paso se controla cuidadosamente ya que introduce la única exposición significativa al calor en todo el ciclo y, por lo general, se mantiene lo suficientemente breve como para que la pérdida general de nutrientes sea mínima en comparación con la deshidratación por aire caliente, que expone los alimentos a temperaturas elevadas durante todo el secado. Las comparaciones de laboratorio entre frutas, verduras y hierbas muestran consistentemente una diferencia mensurable en las tasas de supervivencia de nutrientes dependiendo del método de secado utilizado. La siguiente tabla resume los rangos de retención típicos informados en la literatura sobre ciencias de los alimentos para nutrientes comunes. Estos rangos varían según el tipo de producto, el contenido de humedad inicial y la configuración del equipo, pero el patrón se mantiene en una amplia gama de estudios: la exposición prolongada al calor durante la deshidratación se correlaciona con una mayor degradación de los nutrientes, mientras que el ambiente de vacío de baja temperatura de la liofilización limita esa pérdida. Los equipos modernos de liofilización han ido más allá de la simple refrigeración y las bombas de vacío hacia sistemas que reciclan energía dentro del propio ciclo de secado. Un enfoque recupera el enfriamiento residual de los refrigerantes después de cada ciclo y lo reutiliza para preenfriar la siguiente etapa, lo que puede reducir la carga total del compresor en aproximadamente 20% a 30% . Esto reduce el consumo de electricidad sin alterar las temperaturas de congelación o sublimación que protegen el contenido de nutrientes. Algunos sistemas capturan el calor descargado por el condensador durante el proceso de captura de vapor y lo redirigen hacia el secado del material, lo que reduce la dependencia de los elementos calefactores eléctricos o del vapor. Este calor recuperado complementa el modesto calentamiento necesario durante el secado secundario, por lo que se requiere menos entrada de energía externa para completar el ciclo. Cuando se integra un sistema de evaporación y cristalización con bomba de calor, el coeficiente de rendimiento del compresor puede alcanzar un rango de 4,8 a 5,9 , lo que se traduce en una eficiencia energética aproximadamente de cinco a seis veces mayor que las configuraciones de liofilización convencionales que dependen únicamente de la refrigeración directa y el calentamiento resistivo. Este tipo de configuración es más común en operaciones a escala de instalaciones que en unidades de mostrador pequeñas, pero ilustra hasta qué punto ha avanzado la tecnología de liofilización más allá de las cámaras de vacío básicas. El equipo de liofilización se puede configurar con una trampa de frío integrada, integrada directamente en la carcasa de la cámara de secado, o con una trampa de frío externa conectada a través de tuberías separadas. La elección afecta el espacio, el acceso al mantenimiento y la facilidad con la que se puede ampliar la capacidad de captura de vapor a medida que cambia el volumen de producción. Debido a que las unidades de refrigeración y los sistemas de vacío se pueden organizar en diferentes diseños físicos, las instalaciones con espacio limitado o una geometría de sala inusual aún pueden acomodar una línea de secado sin rediseñar toda el área de producción. Esta flexibilidad de diseño es particularmente relevante para operaciones que procesan productos de temporada, donde las necesidades de capacidad de secado pueden fluctuar a lo largo del año, o para instalaciones que convierten el espacio existente en lugar de construir una planta especialmente diseñada desde cero. Las instalaciones de liofilización más grandes dependen cada vez más de sistemas de válvulas de aislamiento inteligentes que separan la cámara de producto de la cámara de trampa de frío, permitiendo que cada una funcione de forma independiente. Esta separación significa que la cámara de secado no necesita hacer una pausa simplemente porque la trampa de frío requiere descongelación o mantenimiento, lo que mantiene el rendimiento más estable en tiradas de producción largas. Un diseño relacionado, a veces denominado disposición en cascada de vacío, coordina múltiples unidades de secado de modo que la carga y descarga se realicen escalonadas en lugar de simultáneas. Mientras una unidad descongela, otras continúan capturando vapor y manteniendo la estabilidad del sistema, lo que puede reducir el tiempo de inactividad relacionado con el descongelamiento en aproximadamente dos horas por ciclo y evitar el tipo de interrupción del proceso que de otro modo afectaría a toda una línea de producción. Para operaciones que ejecutan lotes continuos, esta coordinación escalonada ayuda a mantener una producción constante sin sacrificar la integridad del vacío de la que depende la preservación de nutrientes. La liofilización se utiliza en una amplia gama de categorías de alimentos donde la retención de nutrientes, la estabilidad en almacenamiento y la calidad de la rehidratación son más importantes que la velocidad de procesamiento. Los trozos de frutas como las fresas, el mango y los arándanos suelen liofilizarse para productos de refrigerio e inclusiones de cereales, donde la estructura porosa que deja la sublimación permite una rehidratación rápida y una textura que se asemeja más a la fruta fresca que a las alternativas deshidratadas. Las verduras, incluidos los guisantes, el maíz y los champiñones, se liofilizan para mezclas de sopas instantáneas y comidas para acampar, ya que el resultado liviano y estable en almacenamiento reduce el peso del empaque y al mismo tiempo preserva el color y el contenido de nutrientes durante períodos de almacenamiento que pueden extenderse mucho más de una década con un sellado adecuado. Las comidas preparadas, incluidos los componentes de carne y pasta, también se liofilizan para el almacenamiento de alimentos a largo plazo y los kits de preparación para emergencias, donde la densidad de nutrientes por unidad de peso es una consideración práctica. Los extractos de café y té representan otra aplicación familiar, donde la liofilización conserva compuestos aromáticos que de otro modo se perderían con el calor durante el secado por aspersión. En cada uno de estos casos, el atractivo subyacente es el mismo: un método de secado que elimina la humedad sin someter los alimentos al calor sostenido que erosiona las vitaminas, el color y el sabor a lo largo del procesamiento. Por qué los alimentos liofilizados retienen más nutrientes que los alimentos deshidratados
Cómo la sublimación protege los compuestos sensibles al calor
Retención de nutrientes comparada entre métodos de secado
Nutriente Liofilización Deshidratación del aire vitamina c 90%–97% 40%–60% Tiamina (B1) 85%–95% 50%–70% carotenoides 80%–92% 55%–75% polifenoles 85%–95% 60%–80% La tecnología de recuperación de energía mejora la eficiencia del secado
Recuperación de calor residual
Evaporación y cristalización con bomba de calor
Diseños de sistemas flexibles para diferentes necesidades de las instalaciones
Los controles inteligentes respaldan la producción continua
Aplicaciones comunes de los productos alimenticios liofilizados
Recientemente, cuatro Liofilización mediana de 40 metros cuadrados Las unidades de Jiangsu Bolaike completaron las pruebas de producción y fueron cargadas para su envío a Kazajstán. El cliente es un gran grupo hortofrutícola local y el equipo se utilizará principalmente para liofilizar manzanas y otras frutas frescas. Kazajstán cultiva variedades de manzanas conocidas por su buena calidad, pero la temporada de fruta fresca se concentra principalmente desde finales del verano hasta el otoño y dura sólo unos dos meses. Una vez finalizada la temporada, la oferta del mercado depende de las importaciones, mientras que durante la temporada, el gran volumen de fruta fresca que llega al mercado de una sola vez conlleva el riesgo de que queden existencias no vendidas. Procesar fruta fresca para convertirla en productos liofilizados puede ayudar a aumentar el valor agregado, reducir el riesgo de productos no vendidos y respaldar un suministro más estable durante todo el año. Las unidades de liofilización de tamaño mediano de 40 metros cuadrados enviadas esta vez pueden procesar 400 kilogramos de fruta fresca por lote. Como fabricante mundialmente reconocido de equipos de liofilización industrial, Bolaike ha trabajado en el campo de la liofilización de alimentos durante muchos años, con productos enviados a Europa, América, Rusia, Kazajstán y otros países y regiones. Las empresas que necesiten equipos de liofilización de manzanas u otras frutas y verduras pueden dejar un mensaje o enviar muestras para pruebas de liofilización. Cuatro unidades de liofilización Bolaike de 40 metros cuadrados enviadas a Kazajstán, apoyando a la industria local de frutas y verduras a abordar los productos frescos no vendidos
Antecedentes del mercado
Especificaciones del equipo
Características clave
Oportunidades de colaboración




 Inglés
 Inglés
 Inglés
 Inglés
 Inglés
 Inglés