Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
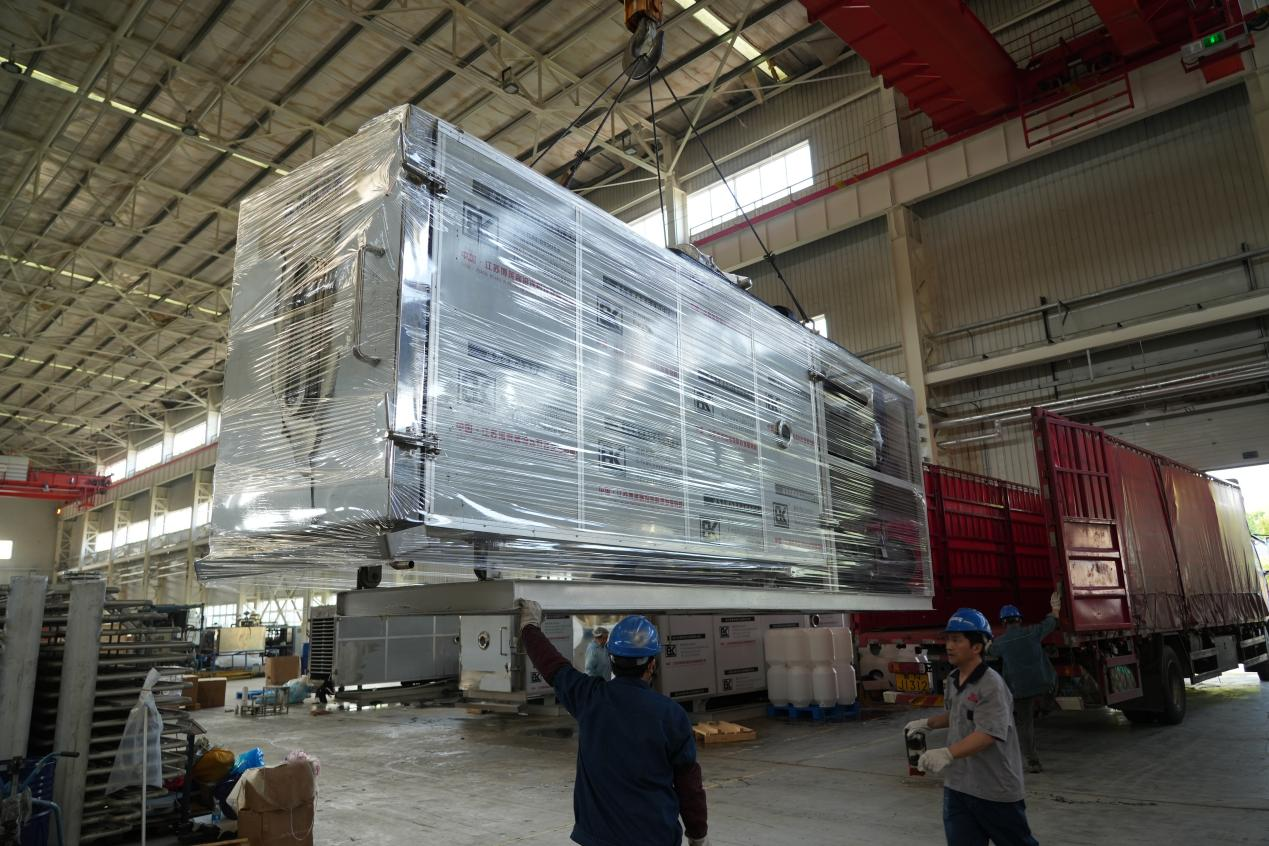
Liofilizador industrial de gran tamaño BOLAIKE
Diseñado para la producción continua a gran escala, garantizando una alta eficiencia y una operación estable en todas las líneas de procesamiento industrial.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Beneficios
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Características
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Modelo
Ahorro de energía del 20%–30%
Mejora significativa de la eficiencia de producción
Soluciones energéticamente eficientes (20%–40% de reducción en el consumo de energía)
1. Sistema de recuperación de enfriamiento residual (estándar)
Recupera el enfriamiento residual de los refrigerantes y lo reutiliza para preenfriar la siguiente etapa, reduciendo la carga general del compresor en un 20%–30% y mejorando la eficiencia energética.
2. Sistema de recuperación de calor residual (opcional)
Reutiliza el calor descargado del condensador para secar el material, reduciendo la necesidad de calentamiento eléctrico o de vapor.
3. Sistema de evaporación y cristalización con bomba de calor (opcional)
Aumenta el COP del compresor a 4,8–5,9, logrando una eficiencia energética 5–6 veces mayor en comparación con los sistemas de liofilización convencionales.
Diseño flexible para diferentes requisitos de instalaciones
1. Diseño de trampa de frío integrada o externa
Admite configuraciones de trampa de frío tanto integradas como externas.
2. Diseño flexible del sistema
Las unidades de refrigeración y los sistemas de vacío se pueden organizar de forma flexible para adaptarse a distintos diseños de plantas.
Diseño inteligente para producción continua
1. Sistema de válvula de aislamiento inteligente
Separa la cámara de producto de la cámara de trampa fría, lo que permite que cada una funcione de forma independiente.
2. Sistema de cascada de vacío
Varias unidades operan en coordinación con carga y descarga escalonadas.
Durante la descongelación de una unidad, otras mantienen la captura de vapor y la estabilidad del sistema, reduciendo el tiempo de descongelación en aproximadamente 2 horas y evitando la interrupción del proceso.
Modelos estándar para diferentes capacidades de producción (50–200㎡)

BLK-FD-50
Capacidad: 500–750 kg / lote
BLK-FD-100
Capacidad: 1000–2000 kg / lote
BLK-FD-125
Capacidad: 1250–2500 kg / lote
BLK-FD-150
Capacidad: 1500–3000 kg / lote
BLK-FD-200
Capacidad: 3000–4000 kg / lote
Ver más
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Liofilizador industrial mediano BOLAIKE
Diseñado para producción a escala piloto y fabricación en lotes pequeños y medianos, previo a la producción industrial a gran escala.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Beneficios
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Características
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Modelo
Control de temperatura de alta precisión
Rendimiento de producción eficiente
Dimensiones de cámara personalizables
Diseño de cámara rectangular personalizable
1. La cámara rectangular mejora la eficiencia del secado y la estabilidad general del sistema.
2. La utilización del espacio de la cámara aumenta aproximadamente un 25% en comparación con los diseños cilíndricos, al tiempo que reduce el espacio ocupado en alrededor de un 15%.
3. Las dimensiones del equipo (largo, ancho, alto) se pueden personalizar según las condiciones del sitio.

Diseño patentado de estante de doble capa
1. Los estantes cuentan con circulación independiente de doble canal: circuito de enfriamiento superior y circuito de calefacción inferior.
2. Garantiza un control preciso de la temperatura, con una desviación mínima y resultados de secado uniformes.
3. Una respuesta de calentamiento más rápida acorta los ciclos de secado, al tiempo que mantiene una transferencia de calor estable y una vida útil prolongada.

Sistema estándar de recuperación de enfriamiento residual
1. Reduce el consumo de energía en un 20%–40%.
2. Acorta el tiempo del ciclo de liofilización en un 15%–25% por lote.

Opciones de capacidad flexible (5–40 m²)

BLK-FD-5
Capacidad de carga: 50 kg
BLK-FD-10
Capacidad de carga: 100 kg
BLK-FD-20
Capacidad de carga: 200 kg
BLK-FD-30
Capacidad de carga: 300 kg
BLK-FD-40
Capacidad de carga: 400 kg
Ver más
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Fresas liofilizadas
Fresas liofilizadas: 92% de retención de vitamina C, 95% de tasa de rehidratación, manteniendo la apariencia de fruta fresca;
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Durian liofilizado
Durian liofilizado: enfriamiento rápido de -30°C para retener el aroma y controlar la cristalización de la grasa;
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Manzana liofilizada
Crujiente, naturalmente colorido y fácilmente rehidratable para una experiencia gastronómica similar a la fresca.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Mango liofilizado
Rico sabor y aroma tropical con una textura crujiente y no pegajosa. Retiene hasta el 98% de la vitamina C.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Plátano liofilizado
No aglomerante y de flujo libre sin caramelización superficial. Ligero y crujiente conservando hasta el 95% de la fibra dietética.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Arándano liofilizado
Mantiene su integridad de baya entera y su color natural, conservando más del 85% de las antocianinas.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Cebollas verdes liofilizadas
Cebolletas liofilizadas: Alta retención del color, rehidratación rápida en 5 segundos;
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Espinacas liofilizadas
Espinacas liofilizadas: alimento espacial con una vida útil prolongada de hasta 3 años;
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Té liofilizado
Té en polvo liofilizado: polifenoles del té que superan con creces al té en polvo tradicional;
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Café liofilizado
Café liofilizado: 87 compuestos aromáticos retenidos, elaborado en frío en 3 segundos;
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Probióticos liofilizados
Probióticos liofilizados: tasa de supervivencia de bacterias vivas del 99%, superando los estándares nacionales;
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Nido de pájaro liofilizado
Nido de pájaro liofilizado: contenido de ácido siálico que excede con creces los estándares nacionales, sin conservantes añadidos;
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Alimentos liofilizados para mascotas
Alimento liofilizado para mascotas: Contenido de proteína cruda >65%, prueba de palatabilidad perfecta después de la rehidratación;
20+ años de experiencia en tecnología de liofilización
Fabricante de equipos de liofilización

BOLAIKE es una empresa de alta tecnología especializada en la investigación, desarrollo y fabricación de equipos de liofilización. Fundada en 2014, con trayectoria técnica desde 2003, la empresa se ha centrado durante mucho tiempo en el diseño y producción de sistemas de liofilización industriales, ampliamente utilizados en las industrias alimentaria, farmacéutica y biotecnológica.

  • 20.000

    Planta de fabricación
  • 100 +

    Patentes
  • 30 +

    Destino de exportación
  • 100 +

    Patentes
  • 20 +

    Destino de exportación
  • 20.000

    Instalación de fabricación
Más información
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Productos populares
Productos destacados
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-200
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-125
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-100
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-50
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-40
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-30
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-20
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-10
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-5
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
BLK-FD-1
Ventajas
¿Por qué elegirnos?
Fabricante referente en equipos de liofilización
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Normas internacionales
Certificados según ISO 9001, CE, UL y GMP, nuestros liofilizadores cumplen plenamente con los estándares internacionales, garantizando altos niveles de calidad, seguridad y confiabilidad para los mercados globales.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Normas internacionales
Certificados según ISO 9001, CE, UL y GMP, nuestros liofilizadores cumplen plenamente con los estándares internacionales, garantizando altos niveles de calidad, seguridad y confiabilidad para los mercados globales.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Contáctenos
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Con la confianza de clientes de todo el mundo
Los liofilizadores BOLAIKE funcionan de manera confiable en más de 30 países, con más de 2000 unidades instaladas en todo el mundo, lo que ayuda a los clientes a mejorar significativamente el retorno de la inversión.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Con la confianza de clientes de todo el mundo
Los liofilizadores BOLAIKE funcionan de manera confiable en más de 30 países, con más de 2000 unidades instaladas en todo el mundo, lo que ayuda a los clientes a mejorar significativamente el retorno de la inversión.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Contáctenos
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Eficiencia energética excepcional
Al integrar recuperación de frío, recuperación de calor, tecnología de bomba de calor y sistemas de control basados en IA, nuestros liofilizadores logran un ahorro total de energía del 20%–40% en comparación con los sistemas convencionales—, lo que genera reducciones sustanciales de costos para la operación industrial a largo plazo.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Eficiencia energética excepcional
Al integrar recuperación de frío, recuperación de calor, tecnología de bomba de calor y sistemas de control basados en IA, nuestros liofilizadores logran un ahorro total de energía del 20%–40% en comparación con los sistemas convencionales—, lo que genera reducciones sustanciales de costos para la operación industrial a largo plazo.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Contáctenos
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Alta eficiencia
Diseñados con ingeniería de alta precisión y control preciso de la temperatura, nuestros liofilizadores son ideales para materiales de alto valor y sensibles al calor, lo que garantiza un rendimiento de producción eficiente y consistente.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Alta eficiencia
Diseñados con ingeniería de alta precisión y control preciso de la temperatura, nuestros liofilizadores son ideales para materiales de alto valor y sensibles al calor, lo que garantiza un rendimiento de producción eficiente y consistente.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Contáctenos
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Referente en investigación de
liofilización para la industria alimentaria SIENO
Instituto de Investigación en Tecnología de Liofilización de BOLAIKE
· Universidad de Jiangnan ocupa una posición destacada a nivel mundial en ciencia e ingeniería de alimentos
· Universidad Agrícola de China ocupa una posición destacada a nivel mundial en ciencias agrícolas
· Academia China de Ciencias Agrícolas es ampliamente reconocida a nivel mundial en investigación agrícola
Logros de BOLAIKE
1. MMás de 80 patentes nacionales
2. Ha mantenido una posición destacada en producción de investigación industrial durante seis años consecutivos
3. Ganador de múltiples premios prestigiosos, entre ellos:
· Premio Provincial de Progreso Científico y Tecnológico de Shandong (Primer Premio)
· Premio Provincial de Progreso Científico y Tecnológico de Jiangsu (Tercer Premio)
· Premio al Progreso en Ciencia y Tecnología de Beijing (Tercer Premio)
· Medalla de Oro – Exposición Internacional de Invenciones de Ginebra
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Ejemplos de la vida real
Estudios de caso
Los liofilizadores industriales BOLAIKE funcionan de manera confiable en más de 30 países en todo el mundo,
lo que ayuda a los clientes a mejorar significativamente la eficiencia de la producción y el retorno de la inversión.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
01
Wuhan Licheng Biotechnology Co., Ltd. 130 metros cuadrados × 4 juegos de liofilizadores
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Wuhan Licheng Biotechnology Co., Ltd. 130 metros cuadrados × 4 juegos de liofilizadores Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Wuhan Licheng Biotechnology Co., Ltd. es una empresa de alta tecnología fundada por un equipo de profesionales de investigación y desarrollo, que incluye profesores, doctores y titulares de maestrías. La empresa se especializa en biotecnología y se centra en el desarrollo de biomateriales y productos respetuosos con el medio ambiente. Ubicada en la Zona de Desarrollo de Alta Tecnología, es una empresa clave dentro del Parque Nacional de Ciencia y Tecnología Agrícola de Wuhan. Productos principales: desecantes seguros, desecantes para contenedores, desecantes de gel de sílice, desecantes de gel de sílice de poros finos, absorbentes de agua de alta eficiencia y papel antioxidante para uso meteorológico. La empresa utiliza nuestros liofilizadores, principalmente para la fabricación y procesamiento de filtros de cigarrillos. Durante los últimos seis años de uso de nuestros liofilizadores, los clientes han reportado un rendimiento satisfactorio. Nuestros ingenieros de servicio posventa inspeccionan periódicamente el estado operativo del equipo y nuestros servicios de mantenimiento posventa de alta calidad han recibido elogios constantes de nuestros clientes.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
02
Sichuan Jiangmao Food: 2 juegos de equipos de 200 metros cuadrados
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Sichuan Jiangmao Food: 2 juegos de equipos de 200 metros cuadrados Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Sichuan Jiangmao Food es un fabricante de productos liofilizados a gran escala que integra investigación y desarrollo, producción, procesamiento, comercio de importación/exportación y servicios de liofilización. La fábrica cubre un área de 360 mu y su sistema de gestión de calidad incluye certificaciones ISO y HACCP. Sus principales productos incluyen alimentos, productos farmacéuticos y bioproductos, que se venden tanto a nivel nacional como internacional. Escala: 400 m² (2 unidades de 200 m² cada una) Características: 1. Como se muestra en la imagen de la izquierda, los hongos matsutake liofilizados de la empresa logran el doble de rendimiento en comparación con sus pares de la industria dentro del mismo período de producción. Además, los productos liofilizados conservan mejor su forma y color, lo que da como resultado una mayor calidad. 2. El liofilizador de 200 metros cuadrados suministrado a la empresa tiene un consumo energético medio de aproximadamente 110 kW/hora, consiguiendo al menos un ahorro energético del 30% respecto a los estándares del sector.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
03
Yaxuchang (Shaoxing) Food Co., Ltd.: 3 juegos de equipos de 135 metros cuadrados
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Yaxuchang (Shaoxing) Food Co., Ltd.: 3 juegos de equipos de 135 metros cuadrados Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Yaxuchang (Shaoxing) Food Co., Ltd. se estableció en 2005 y se especializa en la producción de frutas y verduras liofilizadas. La empresa ofrece principalmente productos de alta calidad, como brotes de soja liofilizados, fresas liofilizadas y manzanas liofilizadas, todos los cuales se exportan al extranjero. Es una empresa referente en la industria profesional de liofilización de alimentos de China. Para satisfacer las demandas de la producción de exportación a gran escala, Yaxuchang (Shaoxing) Food seleccionó tres conjuntos de líneas de producción de liofilización a gran escala de 135 metros cuadrados, diseñadas específicamente para el procesamiento de liofilización al vacío de diversos ingredientes de frutas y verduras.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
04
Linyi Dalin Alimentos (6 juegos de equipos de 200㎡ – Frutas y verduras liofilizadas)
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Linyi Dalin Alimentos (6 juegos de equipos de 200㎡ – Frutas y verduras liofilizadas) Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Linyi Dalin Foodstuffs, ubicada en Linyi, es uno de los principales exportadores mundiales de frutas y verduras liofilizadas. El proyecto incluye 6 juegos de liofilizadores industriales a gran escala de 200㎡ para producción en masa. Amplía significativamente la capacidad de producción general al tiempo que garantiza una alta eficiencia y un funcionamiento confiable. 
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
05
Grupo HEC (Varias unidades medianas – Cordyceps liofilizados)
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Grupo HEC (Varias unidades medianas – Cordyceps liofilizados) Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
La base de cordyceps frescos del Grupo HEC está ubicada en Yidu, Hubei. Es una empresa referente en el cultivo y procesamiento profundo de cordyceps. El proyecto está equipado con múltiples unidades de liofilización de tamaño mediano para procesar materias primas de cordyceps.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
06
Xiyu Chinese Kitchen: alimentos para mascotas (8 juegos de equipos de 130㎡ – Alimentos liofilizados para mascotas)
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Xiyu Chinese Kitchen: alimentos para mascotas (8 juegos de equipos de 130㎡ – Alimentos liofilizados para mascotas) Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
Ubicada en Xingping, Shaanxi, Xiyu es una marca premium de alimentos para mascotas centrada en la investigación, desarrollo y fabricación. Los 8 juegos de equipos de 130㎡ se utilizan para producir alimentos liofilizados de carne cruda para mascotas. La configuración de múltiples unidades amplía efectivamente su capacidad de producción de productos liofilizados para mascotas.
Últimas actualizaciones
Noticias y eventos
 ¿Por qué el software de gestión de calibración debe estar presente en todas las instalaciones de liofilización?
¿Por qué el software de gestión de calibración debe estar presente en todas las instalaciones de liofilización?
El software de gestión de calibración a menudo se trata como una herramienta administrativa, pero en la liofilización merece un lugar en la planta de producción, justo al lado del propio liofilizador. Si el sensor de temperatura de un estante se desvía medio grado durante el secado primario, es posible que no lo note hasta que falle la prueba final de humedad. Para entonces, ya habrá invertido horas de tiempo en la cámara y atención del operador en un lote que puede no cumplir con las especificaciones. Una hoja de cálculo puede indicarle cuándo debía realizarse una calibración. Un buen software de gestión de calibración, combinado con un liofilizador diseñado para una colocación consistente del sensor y condiciones estables de la cámara, le indica si su sistema de medición se está volviendo poco confiable antes de que esa deriva se convierta en un lote rechazado. La respuesta práctica a "¿qué software de gestión de calibración deberíamos utilizar?" es simple: elija uno que se ajuste a su inventario de instrumentos, respalde los estándares de calidad con los que trabaja y se escale con el equipo de liofilización que ya está funcionando en su piso. Por qué es importante la gestión de la calibración en la liofilización liofilización depende del control preciso de la temperatura del producto, la temperatura del estante, la presión de la cámara y el rendimiento del condensador, todos los cuales se rigen tanto por el diseño propio del liofilizador como por cualquier sistema de seguimiento externo. Los sensores alimentan el circuito de control que impulsa esos parámetros, y su ubicación física dentro de la cámara, el espacio entre estantes y el diseño del condensador determinan la consistencia de esas lecturas a lo largo del tiempo. Cuando un sensor se desvía, el liofilizador reacciona al valor incorrecto independientemente de qué tan bien construida esté la cámara. El resultado puede ser un secado incompleto, una estructura del producto colapsada, tiempos de ciclo más largos o rechazo de lotes. El software de gestión de calibración no reemplaza la calibración y no reemplaza un liofilizador bien diseñado. Reemplaza el proceso manual de seguimiento de fechas de vencimiento, resultados, ajustes y certificados para cada sensor integrado en el equipo. Le brinda una única fuente de información para cada dispositivo de medición conectado a su proceso de liofilización. Esto se vuelve particularmente importante cuando maneja varias cámaras, comparte equipos entre turnos o necesita demostrar control a un auditor. Qué debe realizar el software de gestión de calibración No todo el software de calibración está diseñado para liofilización. Muchos sistemas se centran en medidores dimensionales, herramientas de torsión o equipos de prueba eléctricos. Necesita un sistema que maneje la instrumentación del proceso, especialmente los sensores de temperatura y los vacuómetros integrados en la cámara y el condensador de su liofilizador, con el mismo rigor. El software de gestión de calibración debe realizar un seguimiento de al menos estos puntos de medición de la liofilización. Punto de medición rango típico Riesgo de deriva Sensores de temperatura del producto −50 °C a 60 °C Punto final de secado primario incorrecto Sensores de temperatura de estantes −40 °C a 80 °C Congelación o calentamiento desigual Manómetros de presión/vacío de cámara ≤10 Pa a 1,0 mbar Mala gestión de la temperatura de colapso Sensores de temperatura del condensador −80 °C a −40 °C Sobrecarga del condensador o capacidad de hielo reducida Para cada punto, el software debe almacenar el intervalo de calibración, la última fecha de calibración, la próxima fecha de vencimiento, el estándar de referencia utilizado y la tolerancia de pasa/falla. Esos datos se convierten en el punto de partida para las decisiones de proceso, y son tan buenos como la disposición del sensor y el diseño del estante del propio liofilizador, que determinan qué tan uniformemente esas lecturas representan toda la cámara. Características clave a buscar Una vez que defina los puntos de medición vinculados a la cámara, los estantes y el condensador de su liofilizador, compare el software sobre cómo maneja las operaciones diarias. Estas son las características que marcan una diferencia significativa para los operadores de liofilizadores. Programación de calibración automatizada y recordatorios El software debería calcular las próximas fechas de vencimiento automáticamente en función de los intervalos de calibración, el uso o el nivel de riesgo. La programación manual funciona hasta que alguien se va o una semana de producción ocupada retrasa una calibración más allá de su fecha de vencimiento. Historial completo de calibración y trazabilidad. Cada instrumento debe tener un registro que vincule cada evento de calibración, ajuste y certificado con el liofilizador y la cámara específicos a los que pertenece. Esta trazabilidad respalda directamente las expectativas de ISO 9001 e ISO/IEC 17025. Certificado y documento adjunto Escanee certificados, adjúntelos a los registros del instrumento y deje que el software se encargue del control de versiones. El archivo adjunto digital es una forma sencilla de eliminar papel de un registro de auditoría. Informes listos para auditoría Los informes deben ser fáciles de generar sin necesidad de acceder a una herramienta de informes independiente. Si un auditor solicita una lista de calibraciones vencidas vinculadas a un liofilizador en particular, debería poder producirla en minutos, no en días. Si todavía está desarrollando ciclos de liofilización, el liofilizador experimental BLK-FD-0.1 es una plataforma práctica para generar los datos iniciales del sensor que definirán sus límites de aceptación de calibración. Su cámara compacta y su constante espacio entre estantes lo hacen muy adecuado para establecer una línea de base antes de ampliarlo, ya que las lecturas que produce reflejan un entorno controlado y compatible con GMP en lugar de una configuración improvisada. Utilice sus lecturas para comprender cómo se relacionan las tolerancias de su proceso con la precisión del instrumento antes de ampliarlo. Liofilizador de laboratorio BLK-FD-0.1 para I+D y muestras pequeñas Este liofilizador compacto a escala piloto ofrece superficies de acero inoxidable 316L que cumplen con GMP, sellos aprobados por la FDA y un registro de auditoría. Genera datos de calibración iniciales para desarrollar límites de aceptación para sistemas de producción más grandes. Ver producto → Preparación para el cumplimiento y la auditoría Muchas operaciones de liofilización se rigen por requisitos de calidad alimentaria, GMP farmacéutica o acreditación de laboratorio. La cláusula 7.1.5 de ISO 9001:2015 requiere que los recursos de monitoreo y medición estén calibrados y sean rastreables. ISO/IEC 17025 impone exigencias aún más estrictas a los laboratorios de calibración. Para los procesadores de alimentos, los planes HACCP a menudo se basan en datos de temperatura y vacío generados por los propios sensores del liofilizador, datos que deben considerarse confiables desde el momento en que se pone en servicio el equipo. El software de gestión de calibración le brinda el registro de auditoría que esperan esos estándares, pero el equipo subyacente es igualmente importante. Un liofilizador construido con superficies de acero inoxidable, puertos de sensor sellados y trazabilidad del material documentada brinda a los auditores un punto de partida más defendible que los equipos donde el montaje del sensor y la construcción de la cámara no están bien documentados. El software muestra quién cambió un intervalo de calibración, cuándo se realizó el cambio y qué evidencia lo respalda. Esa visibilidad es difícil de lograr con registros en papel u hojas de cálculo, donde las ediciones pueden ser silenciosas y las fechas se pueden sobrescribir. Desafíos de calibración específicos para los operadores de liofilizadores La liofilización ejerce una presión inusual sobre los sensores, y el diseño de la cámara del liofilizador en sí juega un papel directo en la cantidad de esa tensión que absorbe cada sensor. Los sensores de temperatura cambian repetidamente de estantes muy fríos a calientes. Los vacuómetros están expuestos a la humedad, partículas y agentes de limpieza. El resultado es una población de sensores que necesita más atención que el instrumento en un laboratorio de metrología estándar, particularmente en cámaras donde el espacio entre estantes o el montaje de sensores no se diseñaron teniendo en mente la estabilidad a largo plazo. Un buen sistema de gestión de calibración le permitirá definir intervalos más cortos para los sensores que muestran deriva, señalar automáticamente los dispositivos que están fuera de tolerancia y enrutarlos para su ajuste o reemplazo. También debería permitirle agrupar sensores por liofilizador, para que pueda ver si una cámara produce más deriva que otra, lo que a menudo indica diferencias en la calidad de construcción o el diseño de los estantes entre unidades. Cuando se pasa de una sola unidad de laboratorio a un sistema a escala de producción, la cantidad de sensores crece rápidamente, al igual que la importancia de una cámara diseñada para mantener esos sensores estables en estantes paralelos. Una unidad de cámara cilíndrica como la BLK-FD-200, por ejemplo, cubre un área de liofilización de aproximadamente 202,2 metros cuadrados y maneja una capacidad de carga estándar de alrededor de 2.000 kilogramos, con una capacidad de carga de líquido cercana a los 4.000 litros y un nivel de vacío final de 10 pascales o menos. Sus placas de radiación son de una sola pieza sin uniones soldadas, y un circuito de fluido de transferencia de calor dedicado mantiene la desviación de temperatura entre estantes dentro de aproximadamente ±1°C, lo que reduce la dispersión de lecturas que el software de calibración necesita para conciliar entre docenas de sensores de estantes. El mismo software de calibración que funcionó para una cámara debe manejar múltiples cámaras, múltiples equipos de turnos y la producción estacional máxima sin convertirse en un cuello de botella. Equipo de liofilización a gran escala BLK-FD-200 Este modelo de cámara cilíndrica cubre aproximadamente 202,2 m² de área de liofilización con una capacidad de carga estándar de 2000 kg y un vacío final ≤10 Pa. Las placas de radiación de una sola pieza y un circuito de transferencia de calor dedicado mantienen la desviación de la temperatura del estante dentro de ±1°C. Ver producto → Cómo empezar La implementación del software de gestión de calibración no tiene por qué ser un proyecto de un año de duración, y combinarlo con el liofilizador de escala piloto adecuado puede acortar considerablemente la curva de aprendizaje. Un enfoque práctico es comenzar poco a poco y expandirse una vez que el sistema esté funcionando. Haga un inventario de cada sensor de temperatura, manómetro y dispositivo de medición integrados en su equipo de liofilización. Establezca intervalos de calibración según las recomendaciones del fabricante y la frecuencia con la que se utiliza cada dispositivo. Defina límites de aceptación a partir de las tolerancias de su proceso, no solo de los valores predeterminados del fabricante. Configure el software con su lista de instrumentos, fechas de vencimiento y documentos adjuntos. Ejecute una prueba piloto en una cámara o una línea de productos y luego amplíelo a toda la instalación. Un liofilizador de tamaño mediano como el BLK-FD-10 suele ser una buena unidad piloto para empezar. Su cámara rectangular y su diseño de precongelación integrado le brindan suficientes puntos de sensor para probar el software correctamente, sin la complejidad de una línea de producción completa. Una vez que el piloto demuestre que el sistema es confiable, tanto el software como el equipo se pueden implementar juntos en toda la instalación, hasta unidades de cámara cilíndrica más grandes, como el BLK-FD-200, una vez que aumenten los requisitos de volumen. Liofilizador mediano BLK-FD-10 con integración de precongelación Esta unidad a escala piloto sirve para probar el software de calibración en múltiples puntos de sensores antes de su implementación completa. Su cámara rectangular ahorra espacio, mientras que la recuperación del frío residual reduce el consumo de energía entre un 10 y un 15 %. Ver producto → Elegir el software de gestión de calibración adecuado para su planta de liofilización El software adecuado debe reflejar cómo funcionan realmente sus liofilizadores. Si su línea de liofilizador funciona las 24 horas del día, busque un sistema que envíe recordatorios a varias personas y realice un seguimiento de los artículos vencidos en un panel en vivo para cada cámara. Si su operación aún se está ampliando desde una unidad a escala de laboratorio a un sistema de producción, asegúrese de que el software pueda manejar instrumentos y sitios adicionales sin una migración dolorosa, y considere si el diseño del sensor de su equipo actual aún satisfará sus necesidades de trazabilidad a mayor escala, incluso en unidades con una válvula de aislamiento intermedia patentada opcional o configuraciones de operación paralela diseñadas para acortar intervalos de lotes. Pregunte a los proveedores cómo maneja su sistema los sensores de temperatura y vacío, no solo los medidores y las herramientas de torsión. Compruebe si el formato del informe coincide con lo que espera su auditor. Y si necesita ayuda para adaptar el software de calibración a la configuración específica del sensor de su equipo de liofilización, contacta con nuestro equipo . Para soporte y servicio local, también puede encontrar un distribuidor cerca de sus instalaciones. Comience con una vista clara de sus instrumentos y del liofilizador al que pertenecen, luego elija un software que convierta los datos de calibración en una herramienta para la toma de decisiones. Eso es lo que separa un sistema de calidad que funciona en papel de uno que funciona en la planta de producción. .article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align:center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. 2026/09/11
Ver más Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
 ¿Cómo afecta un liofilizador de café a la medición de TDS y a la calidad del producto final?
¿Cómo afecta un liofilizador de café a la medición de TDS y a la calidad del producto final?
Dos cerveceros pueden sacar tragos de la misma bolsa tostadora, seguir la misma receta y aun así producir tazas que no saben nada igual. Antes de culpar a los granos, revise el agua: el café preparado tiene aproximadamente un 98% de agua y los minerales disueltos que contiene dirigen la extracción más de lo que mucha gente espera. Ese es exactamente el trabajo para el que está diseñado un medidor de TDS para café. La conclusión inicial: use un medidor de TDS en el agua de preparación, no en el café en sí. Para el café, el instrumento a utilizar es un refractómetro. Mantener esa división en orden le evita números engañosos y le indica qué medida realmente necesita un medidor. Lo que realmente mide un medidor de TDS Un medidor de TDS informa el total de sólidos disueltos, la concentración combinada de minerales, sales y otros compuestos disueltos, expresada en partes por millón (ppm) o miligramos por litro. Las unidades portátiles nunca cuentan esos sólidos directamente. Pasan una pequeña corriente entre dos electrodos, estiman la concentración a partir de la conductividad eléctrica y convierten el resultado utilizando un factor incorporado. Los medidores decentes agregan compensación automática de temperatura (ATC) y mantienen una precisión de aproximadamente más o menos 2%, lo cual es suficiente para trabajos con agua. Ese principio de funcionamiento explica tanto la fuerza como el punto ciego. El calcio, el magnesio, el bicarbonato y el sodio se ionizan fácilmente en el agua, por lo que un conductímetro rastrea los minerales que dan forma a la extracción de manera bastante confiable. El café preparado es diferente: gran parte de lo que se disuelve en la taza, incluidos los azúcares, los ácidos orgánicos, los lípidos y las melanoidinas, apenas conduce electricidad. Sumerja el mismo medidor en café filtrado e informará una pequeña fracción de la carga disuelta real, que se sitúa entre el 1,15 y el 1,45 % de la bebida en masa. La lectura baja no es un defecto. El instrumento simplemente responde una pregunta diferente a la que usted hizo. Medidor TDS versus refractómetro: combine la herramienta con la tarea Debido a que los dos instrumentos funcionan con física diferente, una manera fácil de desperdiciar dinero es comprar uno cuando el trabajo necesita el otro. Un refractómetro lee el índice de refracción, que responde a cada sólido disuelto, sea conductor o no de electricidad, y es por eso que sigue siendo el instrumento estándar para medir la intensidad del café. La siguiente tabla muestra las tareas comunes. Hacer coincidir el instrumento con la medición mantiene honesta cada cifra de TDS en su flujo de trabajo de café. Tarea de medición Instrumento a utilizar Punto de referencia típico Por qué es importante la división Carga mineral del agua de elaboración medidor de TDS 75-250 ppm aceptables; alrededor de 150 ppm como objetivo La conductividad rastrea de manera confiable los minerales ionizados que dirigen la extracción Fuerza del café filtrado Refractómetro de café 1,15-1,45% TDS en la taza El índice de refracción captura sólidos disueltos que no conducen electricidad. Fuerza del espresso Refractómetro de café 8-12% TDS en la taza Las concentraciones de café expreso están mucho más allá de lo que un medidor de conductividad puede leer de manera significativa Control del extracto de café instantáneo Refractómetro de laboratorio o monitoreo de sólidos en línea Aprox. 15-25% después de la extracción; aprox. 40-60% después de la concentración El uso de energía, la viscosidad y el comportamiento de secado dependen de un control preciso de los sólidos. Una vez que un refractómetro te da la fuerza de la taza, la fórmula del rendimiento de extracción vincula el número al sabor: el rendimiento de extracción en porcentaje es igual al TDS del café multiplicado por el peso de la bebida, dividido por el peso de la dosis. Una taza de 300 g que mide 1,30% TDS de una dosis de 20 g equivale a (1,30 x 300) / 20 = 19,5%, dentro de la ventana de 18-22% que la Asociación de Cafés Especiales considera equilibrada. Tenga en cuenta que la fórmula funciona con el TDS del café, nunca con el del agua. Dónde se gana un medidor de TDS: preparar agua En el agua es donde el contador se amortiza inmediatamente. La guía de agua de la industria sitúa el agua de elaboración entre 75 y 250 ppm TDS con un objetivo cercano a 150 ppm, junto con los rangos recomendados para la dureza del calcio y la alcalinidad. El agua debajo de esa banda deja al café con un sabor fuerte y hueco, porque hay muy pocos iones disponibles para sacar los compuestos de sabor del café molido. El agua que se encuentra encima aplana el brillo y comienza a dejar incrustaciones en teteras y calderas de café expreso. Una rutina semanal de cinco minutos Mida el agua del grifo y anote las ppm. Mida la misma agua después de cualquier sistema de filtro, suavizante o jarra. Compare ambas lecturas con la ventana de 75-250 ppm. Si el suministro del grifo se encuentra muy fuera de la banda, prepare agua para preparar mezclando agua de ósmosis inversa con un concentrado mineral y vuelva a probar hasta que la mezcla llegue a cerca de 150 ppm. Vuelva a verificar cada vez que cambie la fuente de agua o se reemplace un cartucho de filtro. El valor es la repetibilidad. El agua que mide lo mismo cada semana elimina una categoría completa de variables de la elaboración de cerveza, razón por la cual muchas cafeterías registran el TDS del agua junto con la configuración de su molinillo. A escala de planta, el TDS se convierte en una variable de producción En la fabricación de café instantáneo, la misma medida deja de ser una métrica de aficionado y se convierte en un punto de control central. La extracción industrial empuja agua caliente a través de baterías de columnas hasta que el extracto sale con aproximadamente un 15-25% de sólidos disueltos. Luego, ese extracto se concentra, generalmente por evaporación, hasta alrededor del 40-60% de sólidos antes del secado, siendo comunes concentraciones algo más bajas cuando la liofilización debe proteger la estructura de los gránulos. Una lectura inexacta de sólidos compone en cada etapa: un extracto débil fuerza una extracción más prolongada o un desperdicio de energía aguas abajo, mientras que uno demasiado concentrado cambia la viscosidad y altera la forma en que el concentrado se congela y se seca. Línea de producción de liofilización de café instantáneo completamente automática Una línea completa que abarca la manipulación de concentrados, la congelación rápida, la granulación y la liofilización al vacío hasta los gránulos terminados. A los compradores les conviene evaluar cómo la concentración del extracto y el comportamiento de secado se mantienen constantes en el rendimiento industrial. Ver producto → Estos son precisamente los parámetros que los compradores analizan cuando auditan una línea de secado. cuando Altos ejecutivos de una empresa cafetera brasileña visitaron las instalaciones de producción de Bolaike en Jiangsu. , la inspección se centró en cómo el equipo mantiene constante la concentración del extracto y el comportamiento de secado en el rendimiento industrial, el equivalente a escala de planta de preguntar si el agua de elaboración mide lo mismo todas las mañanas. Liofilización: donde los números de concentración se encuentran con el sabor La liofilización convierte ese extracto controlado en gránulos de café de primera calidad, y también es donde un número TDS deja de contar la historia completa. El extracto concentrado se congela, comúnmente alrededor de -40 grados C o menos, luego se seca al vacío por debajo del punto triple del agua, de modo que el hielo se sublima directamente hasta convertirse en vapor sin siquiera derretirse. Debido a que los sólidos nunca regresan a través de una fase líquida caliente, los compuestos aromáticos volátiles sobreviven en niveles que el secado térmico difícilmente puede igualar, y los gránulos terminados generalmente salen de la línea con una humedad residual del 2 al 4 %. Liofilizador experimental BLK-FD-0.5 Un liofilizador a escala de laboratorio para mapear la velocidad de congelación, la temperatura del estante y la presión de la cámara en extractos de café antes de la producción completa. El control estricto de los estantes de ±0,5 °C y las configuraciones flexibles ayudan a replicar las curvas de secado industrial de manera confiable. Ver producto → La validación de ese comportamiento comienza poco a poco. Un liofilizador experimental permite a un laboratorio de café mapear la curva de liofilización para un extracto específico, cubriendo la velocidad de congelación, la temperatura del estante y la presión de la cámara antes de que un lote de producción completo se comprometa con esas configuraciones. Es la misma lógica que probar el agua antes de prepararla, sólo que con ingredientes mucho más caros. Liofilizador industrial BLK-FD-100 Liofilizador cilíndrico de gran formato para salida continua de gránulos de café industrial una vez validadas las curvas de secado. El control inteligente, la baja desviación de la temperatura de los estantes y la operación paralela de múltiples unidades respaldan una producción comercial ampliada. Ver producto → A partir de curvas probadas, la capacidad aumenta paso a paso: las unidades de tamaño mediano realizan trabajos piloto y tiradas comerciales cortas, mientras que las máquinas de gran formato como la FD100 se hacen cargo de la producción industrial continua. Qué comprobar antes de comprar un medidor de TDS ATC, porque la temperatura del agua varía mucho entre el grifo, la tetera y la taza, y las lecturas varían sin compensación. Una precisión declarada de más o menos 2% o mejor. Un diseño calibrable; una solución estándar como NaCl de 342 ppm le permite verificar el medidor cada pocos meses. Un factor de conversión conocido, ya que los medidores estiman el TDS a partir de la conductividad y el factor, comúnmente 0,5 o 0,7, determina cómo se compara la lectura con los datos de laboratorio. Un medidor con esas cuatro características cuesta sólo un poco más que una unidad básica y mantiene su calibración por mucho más tiempo. La comida para llevar Compre un medidor de TDS para controlar el ingrediente del que está hecho principalmente el café, agua, y confíe en un refractómetro cuando la medida que importa es la fuerza de la taza misma. En un café, esa disciplina estabiliza cada bebida que se sirve. A escala de planta, la misma disciplina aplicada para extraer sólidos rige el consumo de energía, el comportamiento de secado y si un gránulo liofilizado conserva el aroma para el que fue tostado. Si está evaluando la capacidad de liofilización de café u otros alimentos de alto valor, comuníquese con el equipo de ingeniería de Bolaike para analizar el tamaño del equipo según sus objetivos de extracción y rendimiento. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. 2026/09/04
Ver más Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
 ¿Qué es lo que realmente hace que una liofilizadora ahorre energía?
¿Qué es lo que realmente hace que una liofilizadora ahorre energía?
liofilización es lento por diseño. Un solo lote pasa aproximadamente de 20 a 40 horas pasando por la congelación, el secado primario y la desorción final, y durante gran parte de ese tiempo los compresores de refrigeración y las bombas de vacío funcionan continuamente. Por lo tanto, la electricidad es un costo operativo controlable importante en la producción de alimentos liofilizados después de las materias primas. La conclusión que vale la pena mencionar desde el principio: un liofilizador que ahorra energía no es simplemente la máquina con el número más pequeño en su placa de características. Es la unidad cuyos sistemas de refrigeración y vacío mueven el calor y el vapor de agua con un desperdicio mínimo, cuyo sistema de control finaliza el ciclo cuando el producto está realmente seco y cuya capacidad coincide con las cargas que realmente ejecuta. El resto de este artículo explica a dónde va la energía, qué características de diseño realmente reducen el consumo y qué comprobar antes de firmar una orden de compra. Adónde va realmente la energía en un ciclo de liofilización Un liofilizador tiene tres consumidores de energía: el sistema de refrigeración, el sistema de vacío y el sistema de calefacción de estantes. Predomina la refrigeración. Los compresores deben llevar el producto muy por debajo de su punto de congelación para que el agua libre cristalice adecuadamente, y durante el secado primario deben mantener la superficie del condensador lo suficientemente fría, a menudo en el rango de -40 a -50 grados Celsius para productos alimenticios, para mantener el vapor de agua migrando desde los estantes al serpentín. Cualquier deficiencia en el rendimiento del condensador se manifiesta como un ciclo más largo, que es otra forma de decir mayor energía por kilogramo. Para ponerlo en contexto a escala: un liofilizador residencial normalmente consume entre 900 y 1500 vatios y cuesta aproximadamente entre uno y tres dólares por día de funcionamiento. Las máquinas comerciales e industriales se juzgan mejor con una métrica diferente, kilovatios-hora por lote o por kilogramo de agua eliminada, porque una planta de alimentos que ejecuta un lote por día durante 300 días verá la electricidad como una partida que protege o erosiona su margen. Lo que realmente hace que una liofilizadora ahorre energía Diseño de refrigeración El sistema de refrigeración merece una mirada más cercana porque representa la mayor parte del consumo. Compresores eficientes, un condensador del tamaño correcto y un intercambio de calor bien ejecutado acortan el tiempo que necesita un lote. Existe un riesgo de adquisición en ambos lados del dimensionamiento: un condensador de tamaño insuficiente alarga cada ciclo, mientras que uno muy sobredimensionado agrega consumo fijo de energía y costo de capital sin mejorar el rendimiento. Pida a los proveedores que hagan coincidir la capacidad de hielo del condensador con su carga de agua de lote realista, no con un límite superior teórico. Tecnología pulsada al vacío Los sistemas convencionales mantienen un vacío profundo continuo y hacen funcionar las bombas a toda velocidad durante toda la fase de secado primario. Los enfoques de vacío pulsado toman una ruta diferente: la presión se modula periódicamente para refrescar el gradiente de vapor alrededor del producto, por lo que las bombas no necesitan funcionar a plena carga todo el tiempo. Un recientemente presentado Diseño de liofilizador pulsado al vacío. de Bolaike sigue esta misma lógica: se informa que la eficiencia de la liofilización aumenta en relación con la operación convencional, y vale la pena estudiarlo al comparar cotizaciones. Control de la curva de secado. Una gran parte de la energía desperdiciada proviene de ciclos de relleno con recuentos de horas fijos. Las máquinas que ajustan la temperatura del estante y la presión de la cámara en función de la resistencia del producto, y que confirman el punto final real con una prueba de aumento de presión, terminan cuando el producto está terminado en lugar de cuando expira un temporizador preestablecido. Reducir seis horas acolchadas de un ciclo de 30 horas elimina una quinta parte del tiempo de funcionamiento de la máquina en cada lote. Aislamiento, sellos y gestión de deshielo. La acumulación de escarcha en el condensador se comporta como un aislamiento y obliga al sistema de refrigeración a trabajar más a medida que avanza el lote. Una disciplinada rutina de descongelación entre lotes, juntas de puertas intactas y paredes de gabinetes adecuadamente aisladas son detalles poco glamorosos, pero son exactamente lo que separa a las máquinas que mantienen su eficiencia después de dos años de las máquinas cuyo consumo aumenta silenciosamente. Por qué una máquina más grande a menudo supera a varias pequeñas Un patrón común entre los productores que comenzaron poco a poco es un rincón del taller lleno de unidades de mesa que funcionan en tiempos escalonados. Cada uno de esos lotes paga los mismos gastos generales fijos: bajar la temperatura de la cámara vacía y el condensador, evacuar la cámara y llevar los estantes al punto de ajuste. Distribuir esos gastos generales en una carga completa en una sola máquina más grande es uno de los ahorros de energía más sencillos disponibles, y también libera al operador horas que antes dedicaba a cargar y descargar varias máquinas. Cómo la configuración del equipo cambia el comportamiento energético por kilogramo terminado Configuración Comportamiento energético Efecto práctico Varios bancos pequeños Cada lote paga los gastos generales completos de extracción y bombeo. Mayores kWh por kilogramo y más horas de operador Una unidad grande, completamente cargada Gastos generales fijos repartidos por toda la carga Menor costo por kilogramo y curvas de secado consistentes Una unidad grande, funcionando medio vacía Mismos gastos generales frente a una producción reducida Poca eficiencia, generalmente un error de tamaño más que una falla de la máquina La tercera fila es la precaución. Comprar en grande sólo es eficaz si la máquina se puede llenar, por lo que una planificación realista de la capacidad importa más que la cifra máxima del folleto. Cómo comparar el rendimiento energético antes de comprar La literatura de ventas rara vez incluye datos sobre electricidad, así que traiga su propia lista de verificación. Un número clave a seguir son los kilovatios-hora por kilogramo de agua sublimada bajo una carga y receta definidas, no la potencia nominal conectada. Una unidad que consume más energía pero termina un lote seis horas antes puede ser fácilmente la máquina más barata de operar. Especificaciones que vale la pena solicitar por escrito a cualquier proveedor. Especificación a Solicitar Por qué es importante kWh por lote con una carga de producto indicada Convierte las afirmaciones de marketing en una cifra que puedes multiplicar por tu tarifa eléctrica Capacidad de hielo del condensador versus la carga de agua del lote Un condensador de tamaño reducido alarga silenciosamente cada ciclo Tiempo de ciclo medido para un producto alimenticio comparable Revela si el sistema de control es sintonizado o genérico. Método de detección de puntos finales Las pruebas de aumento de presión evitan que se pasen horas pagadas secando el producto terminado Método de descongelación y tiempo de respuesta. Determina cuántos lotes por semana puede soportar la línea. Si un proveedor no puede proporcionar cifras de energía para una carga definida, solicite utilizar su propio material. La validación en equipos a escala de banco antes de comprometer capital es un seguro económico en esta industria. Hábitos operativos que reducen el consumo sin equipos nuevos Incluso una máquina eficiente desperdicia energía si se opera sin cuidado. Estos hábitos no cuestan nada y suelen aparecer en la siguiente factura de la luz: Congele previamente el producto en un congelador rápido separado para que el liofilizador comience el secado primario en lugar de pasar las primeras horas como un costoso congelador. Ejecute cargas completas y consolide lotes parciales; el techo fijo es idéntico tanto si los estantes están llenos como si están vacíos. Ajuste el programa de secado por producto en pruebas de laboratorio en lugar de ejecutar un ciclo largo genérico para todo. Descongele bien entre lotes y mantenga limpio el condensador, porque la escarcha actúa como aislamiento. Dé servicio a la bomba de vacío y revise los sellos de las puertas con regularidad; una pequeña fuga mantiene la bomba luchando contra la entrada de aire durante todo el ciclo. Utilice la detección de puntos finales en lugar de completar la programación con horas adicionales para estar seguro. Adaptación de la clase de máquina a su etapa de producción La eficiencia energética comienza con la compra de la clase de tamaño adecuado, porque cada clase tiene un trabajo que hace bien y trabajos que hace mal. Los equipos de desarrollo que validan recetas y curvas de liofilización deben trabajar a escala de laboratorio, donde cada kilogramo de material de prueba enseña los parámetros del ciclo que luego determinan la economía de producción. Liofilizadores experimentales para el desarrollo de recetas y ciclos. Liofilizadores experimentales para validación de recetas a escala de laboratorio Los liofilizadores de mesa de la gama BLK-FD-0.1 a FD-2 se adaptan a los equipos que validan recetas y curvas de liofilización, donde cada kilogramo de material de prueba enseña los parámetros del ciclo que luego dan forma a la economía de producción. Ver producto → Los lotes piloto y las tiradas comerciales pequeñas se sitúan en el medio del rango, y aquí es donde ocurren muchos errores de tamaño: los compradores eligen productos demasiado pequeños para ahorrar capital y luego ejecutan dos turnos de media carga. La clase media está bien adaptada a esta fase de transición, cubriendo la amplificación piloto y la rotación de múltiples productos sin los gastos generales de una instalación industrial completa. Equipo de liofilización de tamaño mediano para producción piloto y pequeña producción comercial. Liofilizadores de tamaño mediano para series piloto y comerciales pequeñas La gama BLK-FD-5 a FD-40 cubre la amplificación piloto y la rotación de múltiples productos durante la fase de transición, lo que ayuda a los compradores a evitar unidades de tamaño insuficiente que obligan a una costosa operación en dos turnos con medias cargas. Ver producto → En el volumen industrial, la consolidación es el ahorro: una carga completa en una cámara grande reemplaza la operación escalonada de muchas unidades pequeñas y ofrece un menor costo por kilogramo terminado. Las aplicaciones dedicadas, como el café instantáneo, van un paso más allá y justifican líneas especialmente diseñadas, donde el paso de secado se diseña en torno al ciclo de un solo producto en lugar de adaptarse a él. Equipo de liofilización a gran escala para producción industrial por lotes. Liofilizadores a gran escala para un volumen total de producción industrial Los equipos de gran capacidad, desde el BLK-FD-50 al FD-200, consolidan la producción en una carga de cámara completa, lo que ofrece un menor costo por kilogramo terminado para operaciones industriales de alimentos y farmacéuticas. Ver producto → Comprar un liofilizador que ahorre energía es, en última instancia, una decisión de costo por kilogramo, no una comparación de potencia. Solicite datos de energía del lote por escrito, dimensione el condensador según su carga de agua real, llene la cámara y mantenga el ciclo adaptado al producto. Para obtener datos de lotes, arreglos de prueba o una cotización que coincida con su plan de producción, comuníquese con el equipo de Bolaike a través del página de contacto . .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. 2026/08/28
Ver más Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
 ¿Qué papel desempeña un liofilizador de laboratorio en el futuro de la tecnología de secado a baja temperatura?
¿Qué papel desempeña un liofilizador de laboratorio en el futuro de la tecnología de secado a baja temperatura?
El papel que desempeñan los liofilizadores de laboratorio en el secado a baja temperatura A liofilizador de laboratorio respalda el futuro de la tecnología de secado a baja temperatura al permitir que el agua se elimine de una formulación mediante sublimación en lugar de evaporación, preservando estructuras que de otro modo colapsarían o se degradarían con el calor. Esta distinción es importante porque muchas formulaciones modernas, incluidos liposomas, nanopartículas y portadores celulares, dependen del mantenimiento de una estructura física precisa. que los métodos convencionales de secado basados en calor alterarían. A medida que la ciencia de la formulación avanza hacia sistemas de administración más complejos, la demanda de equipos capaces de controlar la formación de cristales de hielo con alta precisión continúa creciendo. El proceso funciona congelando una muestra sólida y luego reduciendo la presión de la cámara para que el hielo pase directamente a vapor sin pasar por una fase líquida. Esta secuencia evita la tensión mecánica que el movimiento del agua líquida puede provocar en estructuras moleculares o celulares delicadas, razón por la cual la liofilización sigue siendo un método preferido para formulaciones sensibles a la temperatura y la exposición a la humedad. Rango de temperatura de la plataforma y su efecto sobre la formación de cristales de hielo El control de la temperatura de los estantes es el centro del funcionamiento de un liofilizador durante la etapa de congelación. Un liofilizador de laboratorio típico funciona en un rango de temperatura de estante de aproximadamente -55°C a 80°C , lo que brinda a los operadores suficiente rango para congelar una muestra rápidamente a temperaturas bajo cero y luego aplicar calor suave durante las etapas de secado para fomentar la sublimación sin sobrecalentar el producto restante. La congelación a una temperatura muy baja fomenta la formación de cristales de hielo más pequeños y uniformes en toda la muestra, lo que reduce el daño físico que los cristales irregulares más grandes pueden causar a estructuras frágiles como las membranas celulares o los portadores a base de lípidos. Por qué el tamaño del cristal es importante para formulaciones complejas Cuando los cristales de hielo crecen demasiado durante la congelación, pueden perforar o distorsionar estructuras delicadas dentro de la muestra, lo que puede resultar en una estabilidad reducida o pérdida de función una vez que se reconstituye el producto. Los cristales de hielo más pequeños y distribuidos más uniformemente dejan una estructura de poros más abierta y uniforme después de la sublimación, que también tiende a favorecer un secado más rápido y uniforme en etapas posteriores. Este nivel de control se vuelve particularmente relevante para ingredientes farmacéuticos activos que requieren una forma cristalina específica o un estado amorfo, ya que la velocidad de congelación y la temperatura final influyen directamente en el estado físico en el que se asienta el material. Rendimiento del condensador y estabilidad del vacío Una vez que comienza la sublimación, el vapor de agua liberado de la muestra congelada necesita ir a algún lugar, que es el papel que desempeña el condensador. Los liofilizadores de laboratorio normalmente mantienen temperaturas del condensador alrededor -70°C , lo suficientemente frío como para capturar vapor de agua en forma de hielo en las bobinas del condensador antes de que pueda migrar de regreso a la cámara de muestra. Si la capacidad del condensador no se adapta adecuadamente a la carga de refrigeración de un proceso determinado, la estabilidad del vacío puede verse afectada, permitiendo que la humedad rellene la cámara y altere el entorno de secado. Hacer coincidir la capacidad del condensador con la configuración de los estantes se vuelve especialmente importante durante lotes de alta carga o procesos que se ejecutan a temperaturas muy bajas, donde aumenta el volumen de vapor generado por unidad de tiempo. Un condensador con el tamaño adecuado para la carga de vapor esperada ayuda a mantener un vacío estable durante todo el ciclo, lo que respalda resultados de secado consistentes desde el comienzo del ciclo hasta el final. Estándares de diseño que respaldan el cumplimiento de GMP Los liofilizadores de laboratorio destinados a trabajos farmacéuticos o biológicos generalmente se construyen en torno a principios de diseño que se alinean con las expectativas de GMP y cubren todo, desde la selección de materiales hasta el manejo de datos. Las superficies que entran en contacto con el producto comúnmente se construyen a partir de Acero inoxidable 316 de alta calidad con una rugosidad superficial de Ra ≤ 0,4 µm , un acabado lo suficientemente suave como para limitar los puntos de refugio microbiano y simplificar la validación de la limpieza. Las conexiones a lo largo del recorrido del fluido generalmente dependen de accesorios higiénicos de abrazadera rápida en lugar de uniones roscadas, ya que las roscas pueden atrapar residuos de maneras que son difíciles de limpiar o inspeccionar por completo. Elementos de diseño comunes alineados con las GMP que se encuentran en los liofilizadores de laboratorio Elemento de diseño Especificación Propósito Material de la superficie de contacto Acero inoxidable 316, Ra ≤ 0,4 µm Limita los residuos y favorece la limpieza. Conexiones Racores higiénicos de sujeción rápida Evita uniones roscadas difíciles de limpiar Materiales de sellado Silicona higiénica conforme a la FDA Reduce el riesgo de contaminación Cámara de liofilización Cumple con el estándar de recipientes a presión GB150 Garantiza la seguridad estructural bajo vacío. Consideraciones de integridad de datos y validación de limpieza Más allá de la construcción física del equipo, los liofilizadores alineados con GMP generalmente están diseñados para admitir la validación CIP y SIP completa, lo que significa que los ciclos de limpieza y esterilización se pueden verificar en lugar de asumirse. Esto se vuelve particularmente relevante en instalaciones de múltiples productos, donde los residuos de un lote deben eliminarse por completo antes de procesar una formulación diferente. Los ciclos CIP y SIP validados reducen la dependencia del desmontaje y la inspección manuales , lo que acorta el tiempo de respuesta entre lotes y al mismo tiempo mantiene un registro de limpieza documentado. La confiabilidad de los datos se aborda a través de sistemas de control que mantienen un registro de auditoría integral, registrando parámetros del proceso como la temperatura del estante, la presión de la cámara y la duración del ciclo junto con los registros de acceso de los usuarios. Este tipo de mantenimiento de registros electrónicos respalda la trazabilidad durante la revisión regulatoria, ya que cualquier desviación durante una ejecución de producción puede rastrearse hasta un tiempo, parámetro o acción del operador específicos. Por lo general, también acompaña al equipo un paquete completo de documentación técnica, que proporciona el material de soporte necesario para la calificación de la instalación, la calificación operativa y la validación continua del proceso. Aplicaciones comunes en todo el trabajo de investigación y formulación Los liofilizadores de laboratorio se utilizan en una gama bastante amplia de aplicaciones, desde el cribado de formulaciones en etapas iniciales hasta el desarrollo de procesos de lotes pequeños. La liofilización de formulaciones inyectables, componentes de vacunas y sustancias farmacológicas biológicas representa un uso común, donde la preservación de la estructura de las proteínas y la actividad biológica durante el proceso de secado es una preocupación principal. La investigación en terapia celular y génica también se basa en la liofilización para estabilizar los sistemas portadores sensibles para el almacenamiento y el transporte, ya que mantener la integridad estructural en esta etapa afecta directamente el rendimiento posterior. Fuera de los productos biológicos, la liofilización respalda el trabajo con sistemas de administración de fármacos basados ​​en nanopartículas y liposomas, donde controlar el tamaño de los cristales de hielo durante la congelación ayuda a preservar la distribución del tamaño de las partículas y la eficiencia de la encapsulación. Tanto los entornos de investigación académica como farmacéutica utilizan unidades a escala de laboratorio para el desarrollo de procesos antes de escalar las formulaciones hacia volúmenes piloto o de producción, lo que hace que la flexibilidad del equipo y el control preciso de los parámetros sean valiosos durante las primeras etapas del desarrollo del producto.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. 2026/08/21
Ver más Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
 ¿Cómo conservan los liofilizadores de alimentos los nutrientes mejor que los deshidratadores?
¿Cómo conservan los liofilizadores de alimentos los nutrientes mejor que los deshidratadores?
Por qué los alimentos liofilizados retienen más nutrientes que los alimentos deshidratados comida liofilizada generalmente conserva una mayor proporción de sus vitaminas, enzimas y antioxidantes originales que los alimentos secados mediante deshidratación convencional, principalmente porque el proceso se basa en la sublimación a baja temperatura en lugar de la exposición sostenida al calor. Los estudios sobre polvos de frutas y verduras muestran que los productos liofilizados pueden retener aproximadamente 90% a 97% de vitamina C , mientras que las versiones deshidratadas por calor del mismo producto a menudo pierden entre el 40% y el 60% de esa vitamina durante el procesamiento. La brecha se reduce a cómo cada método elimina la humedad: los deshidratadores evaporan el agua usando aire caliente que circula sobre los alimentos, generalmente entre 95°F y 165°F (35°C a 74°C), mientras que los liofilizadores convierten el hielo directamente en vapor al vacío a temperaturas que rara vez exceden el punto de congelación durante la fase de secado primario. Esta distinción es importante para los compuestos sensibles a los nutrientes, como la vitamina C, la tiamina y ciertos polifenoles, que comienzan a descomponerse una vez que las temperaturas superan un umbral moderado. Debido a que la estructura celular de los alimentos se congela antes de que comience el secado, la liofilización también evita la contracción y el endurecimiento que puede causar la deshidratación, lo que ayuda a preservar el color, los compuestos de sabor y la calidad de la rehidratación junto con el perfil nutricional. Cómo la sublimación protege los compuestos sensibles al calor El mecanismo central detrás de la retención de nutrientes es la sublimación, el proceso físico en el que el hielo pasa directamente a vapor de agua sin pasar por un estado líquido. Los alimentos colocados en un liofilizador se congelan sólidamente antes de que comience el secado, encerrando el agua en cristales de hielo dentro de la estructura celular. Luego, una bomba de vacío reduce la presión de la cámara muy por debajo de los niveles atmosféricos y se aplica una cantidad modesta de calor para que el hielo se sublime en lugar de derretirse. Debido a que el alimento en sí permanece cerca o por debajo del punto de congelación durante esta etapa, las reacciones enzimáticas que normalmente degradan los nutrientes y causan el oscurecimiento se detienen en lugar de acelerarse. Sigue una fase de secado secundaria, donde la temperatura se eleva ligeramente y se mantiene bajo vacío continuo para eliminar las moléculas de agua unidas que permanecen químicamente unidas a la matriz del alimento después de la sublimación. Este paso se controla cuidadosamente ya que introduce la única exposición significativa al calor en todo el ciclo y, por lo general, se mantiene lo suficientemente breve como para que la pérdida general de nutrientes sea mínima en comparación con la deshidratación por aire caliente, que expone los alimentos a temperaturas elevadas durante todo el secado. Retención de nutrientes comparada entre métodos de secado Las comparaciones de laboratorio entre frutas, verduras y hierbas muestran consistentemente una diferencia mensurable en las tasas de supervivencia de nutrientes dependiendo del método de secado utilizado. La siguiente tabla resume los rangos de retención típicos informados en la literatura sobre ciencias de los alimentos para nutrientes comunes. Rangos aproximados de retención de nutrientes por método de secado Nutriente Liofilización Deshidratación del aire vitamina c 90%–97% 40%–60% Tiamina (B1) 85%–95% 50%–70% carotenoides 80%–92% 55%–75% polifenoles 85%–95% 60%–80% Estos rangos varían según el tipo de producto, el contenido de humedad inicial y la configuración del equipo, pero el patrón se mantiene en una amplia gama de estudios: la exposición prolongada al calor durante la deshidratación se correlaciona con una mayor degradación de los nutrientes, mientras que el ambiente de vacío de baja temperatura de la liofilización limita esa pérdida. La tecnología de recuperación de energía mejora la eficiencia del secado Los equipos modernos de liofilización han ido más allá de la simple refrigeración y las bombas de vacío hacia sistemas que reciclan energía dentro del propio ciclo de secado. Un enfoque recupera el enfriamiento residual de los refrigerantes después de cada ciclo y lo reutiliza para preenfriar la siguiente etapa, lo que puede reducir la carga total del compresor en aproximadamente 20% a 30% . Esto reduce el consumo de electricidad sin alterar las temperaturas de congelación o sublimación que protegen el contenido de nutrientes. Recuperación de calor residual Algunos sistemas capturan el calor descargado por el condensador durante el proceso de captura de vapor y lo redirigen hacia el secado del material, lo que reduce la dependencia de los elementos calefactores eléctricos o del vapor. Este calor recuperado complementa el modesto calentamiento necesario durante el secado secundario, por lo que se requiere menos entrada de energía externa para completar el ciclo. Evaporación y cristalización con bomba de calor Cuando se integra un sistema de evaporación y cristalización con bomba de calor, el coeficiente de rendimiento del compresor puede alcanzar un rango de 4,8 a 5,9 , lo que se traduce en una eficiencia energética aproximadamente de cinco a seis veces mayor que las configuraciones de liofilización convencionales que dependen únicamente de la refrigeración directa y el calentamiento resistivo. Este tipo de configuración es más común en operaciones a escala de instalaciones que en unidades de mostrador pequeñas, pero ilustra hasta qué punto ha avanzado la tecnología de liofilización más allá de las cámaras de vacío básicas. Diseños de sistemas flexibles para diferentes necesidades de las instalaciones El equipo de liofilización se puede configurar con una trampa de frío integrada, integrada directamente en la carcasa de la cámara de secado, o con una trampa de frío externa conectada a través de tuberías separadas. La elección afecta el espacio, el acceso al mantenimiento y la facilidad con la que se puede ampliar la capacidad de captura de vapor a medida que cambia el volumen de producción. Debido a que las unidades de refrigeración y los sistemas de vacío se pueden organizar en diferentes diseños físicos, las instalaciones con espacio limitado o una geometría de sala inusual aún pueden acomodar una línea de secado sin rediseñar toda el área de producción. Esta flexibilidad de diseño es particularmente relevante para operaciones que procesan productos de temporada, donde las necesidades de capacidad de secado pueden fluctuar a lo largo del año, o para instalaciones que convierten el espacio existente en lugar de construir una planta especialmente diseñada desde cero. Los controles inteligentes respaldan la producción continua Las instalaciones de liofilización más grandes dependen cada vez más de sistemas de válvulas de aislamiento inteligentes que separan la cámara de producto de la cámara de trampa de frío, permitiendo que cada una funcione de forma independiente. Esta separación significa que la cámara de secado no necesita hacer una pausa simplemente porque la trampa de frío requiere descongelación o mantenimiento, lo que mantiene el rendimiento más estable en tiradas de producción largas. Un diseño relacionado, a veces denominado disposición en cascada de vacío, coordina múltiples unidades de secado de modo que la carga y descarga se realicen escalonadas en lugar de simultáneas. Mientras una unidad descongela, otras continúan capturando vapor y manteniendo la estabilidad del sistema, lo que puede reducir el tiempo de inactividad relacionado con el descongelamiento en aproximadamente dos horas por ciclo y evitar el tipo de interrupción del proceso que de otro modo afectaría a toda una línea de producción. Para operaciones que ejecutan lotes continuos, esta coordinación escalonada ayuda a mantener una producción constante sin sacrificar la integridad del vacío de la que depende la preservación de nutrientes. Aplicaciones comunes de los productos alimenticios liofilizados La liofilización se utiliza en una amplia gama de categorías de alimentos donde la retención de nutrientes, la estabilidad en almacenamiento y la calidad de la rehidratación son más importantes que la velocidad de procesamiento. Los trozos de frutas como las fresas, el mango y los arándanos suelen liofilizarse para productos de refrigerio e inclusiones de cereales, donde la estructura porosa que deja la sublimación permite una rehidratación rápida y una textura que se asemeja más a la fruta fresca que a las alternativas deshidratadas. Las verduras, incluidos los guisantes, el maíz y los champiñones, se liofilizan para mezclas de sopas instantáneas y comidas para acampar, ya que el resultado liviano y estable en almacenamiento reduce el peso del empaque y al mismo tiempo preserva el color y el contenido de nutrientes durante períodos de almacenamiento que pueden extenderse mucho más de una década con un sellado adecuado. Las comidas preparadas, incluidos los componentes de carne y pasta, también se liofilizan para el almacenamiento de alimentos a largo plazo y los kits de preparación para emergencias, donde la densidad de nutrientes por unidad de peso es una consideración práctica. Los extractos de café y té representan otra aplicación familiar, donde la liofilización conserva compuestos aromáticos que de otro modo se perderían con el calor durante el secado por aspersión. En cada uno de estos casos, el atractivo subyacente es el mismo: un método de secado que elimina la humedad sin someter los alimentos al calor sostenido que erosiona las vitaminas, el color y el sabor a lo largo del procesamiento.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. 2026/08/14
Ver más Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.
 Cuatro unidades de liofilización Bolaike de 40 metros cuadrados enviadas a Kazajstán, apoyando a la industria local de frutas y verduras a abordar los productos frescos no vendidos
Cuatro unidades de liofilización Bolaike de 40 metros cuadrados enviadas a Kazajstán, apoyando a la industria local de frutas y verduras a abordar los productos frescos no vendidos
Cuatro unidades de liofilización Bolaike de 40 metros cuadrados enviadas a Kazajstán, apoyando a la industria local de frutas y verduras a abordar los productos frescos no vendidos Recientemente, cuatro Liofilización mediana de 40 metros cuadrados Las unidades de Jiangsu Bolaike completaron las pruebas de producción y fueron cargadas para su envío a Kazajstán. El cliente es un gran grupo hortofrutícola local y el equipo se utilizará principalmente para liofilizar manzanas y otras frutas frescas. Antecedentes del mercado Kazajstán cultiva variedades de manzanas conocidas por su buena calidad, pero la temporada de fruta fresca se concentra principalmente desde finales del verano hasta el otoño y dura sólo unos dos meses. Una vez finalizada la temporada, la oferta del mercado depende de las importaciones, mientras que durante la temporada, el gran volumen de fruta fresca que llega al mercado de una sola vez conlleva el riesgo de que queden existencias no vendidas. Procesar fruta fresca para convertirla en productos liofilizados puede ayudar a aumentar el valor agregado, reducir el riesgo de productos no vendidos y respaldar un suministro más estable durante todo el año. Especificaciones del equipo Las unidades de liofilización de tamaño mediano de 40 metros cuadrados enviadas esta vez pueden procesar 400 kilogramos de fruta fresca por lote. Características clave Placas de radiación de doble capa con circuitos de frío y calor independientes; El circuito de frío superior utiliza enfriamiento conductivo por contacto directo para una velocidad de congelación rápida, lo que ayuda a retener el aroma y los nutrientes de las manzanas durante la etapa de precongelación. Los componentes principales, como la bomba de vacío, provienen de marcas nacionales e internacionales establecidas, con niveles de vacío controlados de manera estable. por debajo de 15 pascales , ayudando a prevenir la oxidación y la decoloración durante todo el proceso de liofilización, por lo que el producto terminado tiene un color brillante y buena apariencia. La recuperación de energía estándar y los sistemas de control inteligentes reducen el consumo total de energía en 20% a 30% en comparación con el equipo tradicional; Basado en un ciclo operativo de cinco años, los ahorros de electricidad pueden compensar el costo de media unidad de equipo. Oportunidades de colaboración Como fabricante mundialmente reconocido de equipos de liofilización industrial, Bolaike ha trabajado en el campo de la liofilización de alimentos durante muchos años, con productos enviados a Europa, América, Rusia, Kazajstán y otros países y regiones. Las empresas que necesiten equipos de liofilización de manzanas u otras frutas y verduras pueden dejar un mensaje o enviar muestras para pruebas de liofilización.
Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd. 2026/08/11
Ver más Jiangsu BoLaiKe refrigeration science and technology development Co., Ltd.